
Dépose de revêtements par induction : en quoi elle diffère du nettoyage au laser et du sablage
La dépose de revêtements par induction chauffe l’acier afin de détacher les revêtements épais, les revêtements intérieurs et les dépôts. En quoi elle diffère du nettoyage au laser et du sablage par projection d’abrasif, où se situe le coût par mètre carré et les travaux auxquels elle ne convient pas.
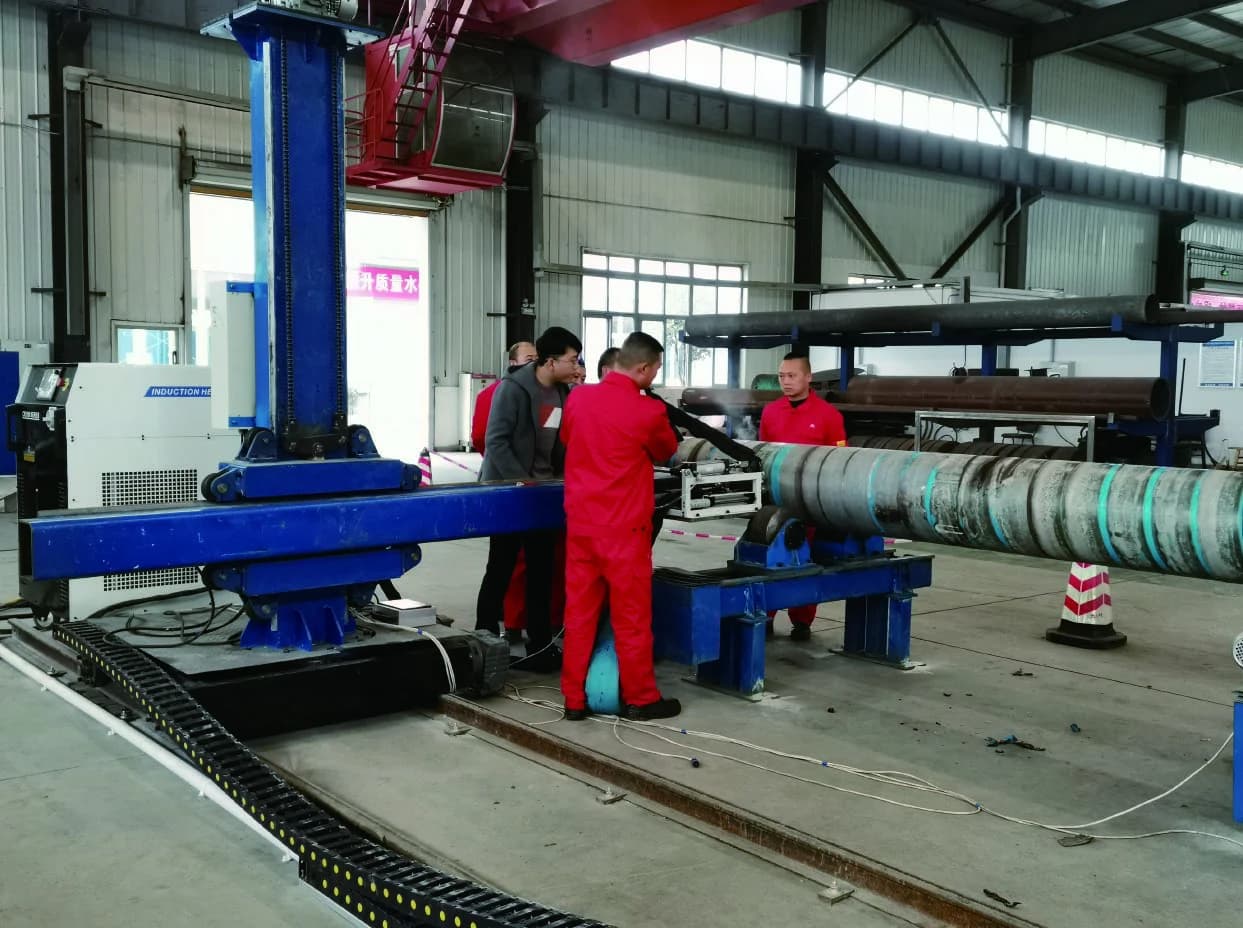
La dépose de revêtements par induction n’est pas une opération de nettoyage. Elle chauffe l’acier situé sous un revêtement épais afin que celui-ci se décolle ; le revêtement est ensuite gratté et recueilli. Cette seule différence détermine les travaux auxquels elle convient : un revêtement de cuve ou de conduite que le laser ne peut pas traverser et que le sablage emporterait avec l’acier.
Trois méthodes sont comparées pour le même travail. Elles agissent sur différentes couches, laissent des surfaces différentes et ont des coûts différents au mètre carré une fois pris en compte la main-d’œuvre, les déchets et la deuxième étape de préparation. Cet article les met côte à côte, puis explique ce que fait réellement le processus d’induction, où va l’argent et pour quels travaux il constitue la mauvaise réponse.
Les trois méthodes comparées
| Éléments comparés | Décapage par induction | Nettoyage au laser | Sablage abrasif |
|---|---|---|---|
| Ce sur quoi il agit | La liaison entre le revêtement et l’acier | La couche de surface elle-même | La couche de surface, portée par un abrasif |
| Adapté à | Revêtements épais, doublures et dépôts accumulés | Rouille, oxydes, peinture et résidus sur l’acier exposé | Préparation générale de la surface et profil défini |
| Ce qui subsiste | L’acier, dont le revêtement reste à gratter | La surface nettoyée, avec un faible effet thermique | De l’acier propre avec un profil abrasif |
| Déchets | Le revêtement déposé, recueilli sous forme de débris solides | Un petit volume de résidus | Une quantité significative d'abrasif usagé et de déchets de revêtement |
| Substrat | Acier ; les autres métaux nécessitent une validation distincte | La plupart des surfaces que le faisceau peut atteindre | La plupart des matériaux |
| Avant le revêchement | Une préparation supplémentaire est souvent nécessaire | Dépend du système de revêtement | Le profil est généralement prêt pour le revêtement |
Ce que le chauffage par induction fait réellement
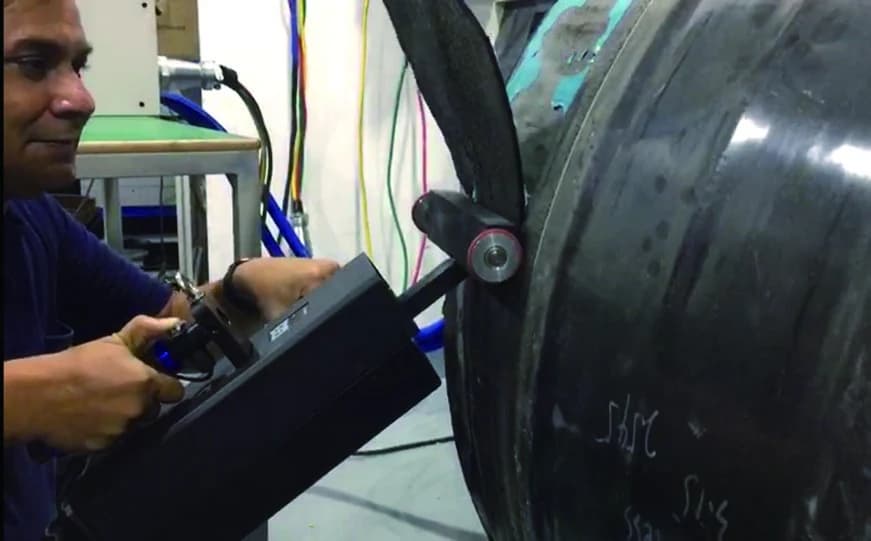
Un champ magnétique alternatif est appliqué au moyen d’un outil placé à proximité de l’acier. Le champ induit un courant dans l’acier lui-même, et l’acier chauffe localement tandis que le revêtement situé au-dessus reste relativement froid. La chaleur affaiblit l’interface entre les deux, et le revêtement se libère en feuilles et en éclats. Un racleur et un bac de collecte terminent l’opération.
Deux conséquences découlent de cette description, et toutes deux importent lorsque vous comparez des fournisseurs. Premièrement, le revêtement n’est ni brûlé ni vaporisé ; son retrait laisse donc des débris solides à collecter plutôt que des fumées à extraire. Deuxièmement, l’énergie est transférée à l’acier ; c’est pourquoi l’épaisseur de la plaque, la distance par rapport à l’autre face de la pièce et ce qui est monté derrière elle doivent être vérifiés avant d’utiliser le procédé sur un travail donné.
Un cycle complet suit un ordre fixe : confirmer le substrat et le revêtement, tester une zone représentative, chauffer et décoller sur la section de travail, gratter et recueillir les débris, inspecter l’acier mis à nu, puis traiter la couche de primer restante, la rouille et le profil comme une étape de préparation distincte. Ne pas effectuer le test sur un nouveau système de revêtement est la principale cause de résultats désagréables, car le temps nécessaire pour que le revêtement se libère n’est connu qu’après avoir constaté son décollement.
Où passe le coût au mètre carré
Le prix d’achat de l’équipement ne représente qu’une faible part de ce que l’acheteur paie effectivement. Le coût déterminant est le résultat livré au mètre carré, et il se compose de six postes.
- Équipement et financement. Un 30 kVA et un système 60 kVA sont deux achats différents, tout comme la version split avec refroidisseur externe et la version tout-en-un avec refroidisseur intégré.
- Main d’œuvre de décapage. La chaleur libère le revêtement ; une personne equipped d’un grattoir doit encore l’éliminer. Sur un grand réservoir, c’est cette opération qui détermine le coût, et c’est pourquoi la cadence de retrait est indiquée avec la taille de l’équipe plutôt que seule.
- Alimentation et refroidissement. Le site doit fournir l’alimentation électrique et le dispositif de refroidissement pour toute la durée de l’opération.
- Gestion des déchets. Le revêtement doit être gratté, collecté, ensaché et évacué, et cela est vrai de toutes les méthodes.
- Préparation de deuxième étape. L’acier libéré conserve généralement encore du primaire et de la rouille et nécessite un profil défini avant l’application du nouveau système de revêtement.
- Consignation et arrêt de production. Un réservoir ou une canalisation ne peut pas être en production pendant son décapage.
Le sablage peut sembler peu coûteux au niveau de l'équipement, mais coûteux en matière de déchets, et il produit un profil qui ne nécessite pas de seconde étape. L'induction semble coûteuse au niveau de l'équipement et produit très peu de déchets, mais elle ajoute généralement une seconde étape. De quel côté de ce compromis se situe un chantier dépend du revêtement, de l'accessibilité et de la nécessité de préparer la surface en vue d'un revêtement final.
Ce que le décapage par induction ne fait pas
Il convient de parler franchement des limites, car elles déterminent quelles demandes méritent une réponse.
- Il s’agit d’un processus pour l’acier. La chaleur doit être absorbée par le substrat. L’aluminium, le cuivre et l’acier inoxydable doivent être validés pour le système et le revêtement spécifiques, et une affirmation générale sur le chauffage par induction ne prouve pas qu’un revêtement donné se décolle sur un métal donné.
- Ce n’est pas un substitut à la préparation de surface. Le retrait de la majeure partie du revêtement laisse le primaire, la rouille et un profil. Un grenillage, une préparation mécanique ou un autre processus est souvent encore nécessaire avant l’application du système de revêtement.
- Ce n'est pas une méthode pour les lignes sous pression. Le chauffage d'une ligne qui transporte un produit sous pression relève de l'opérateur de cette ligne, après avoir d'abord examiné la limite de température de l'ensemble du système.
- Il n'existe pas de limite d'épaisseur universelle. Les valeurs du catalogue décrivent les équipements, elles ne constituent pas une garantie. L'épaisseur susceptible d'être décollée dépend du revêtement et de la plaque sur laquelle il repose.
Comment déterminer si le travail convient
Cinq questions permettent de le déterminer, et vous pouvez y répondre à toutes les cinq à partir des informations dont vous disposez déjà.
- Quel est le substrat ? Une plaque d'acier, et de quelle épaisseur ? Une plaque mince transmet la chaleur à l'autre face, ce qui modifie le risque et la méthode.
- Quel est le revêtement ? Le matériau, la structure des couches et l'épaisseur mesurée. Certains revêtements ne s'enlèvent pas du tout.
- Qu'y a-t-il derrière la plaque ? Des équipements, des joints, du câblage ou un espace scellé modifient la manière dont le travail doit être planifié.
- Quel accès est disponible ? L'espace intérieur, la hauteur de travail et la distance que l'outil doit parcourir autour de la pièce à traiter.
- Quelles conditions doivent être réunies à la fin ? L’état de la surface et la spécification du revêtement déterminent si une seconde étape de préparation fait partie de l’intervention.
Si ces réponses sont claires, l’étape suivante consiste à effectuer un essai sur une zone représentative du revêtement réel, car le taux de libération et l’état de la surface après traitement découlent de cet essai et non d’une brochure. Les pages consacrées au revêtement de réservoir de stockage et au retrait du revêtement de pipeline posent les mêmes questions pour ces deux interventions.
Questions fréquemment posées
Le chauffage par induction brûle-t-il le revêtement ?
Non. La chaleur affaiblit l’adhérence entre le revêtement et l’acier, ce qui permet de décoller mécaniquement le revêtement. Le revêtement doit encore être gratté, recueilli et évacué du site ; il n’y a ni fumée ni nuage de poussière provenant du revêtement lui-même.
Peut-il retirer la peinture de l’aluminium ou de l’acier inoxydable ?
Pas dans tous les cas. Le processus dépend de l’absorption de la chaleur par un substrat en acier ; les autres métaux doivent donc être validés pour le système et le revêtement concernés. Un essai sur une zone représentative est la seule réponse fiable et, pour de nombreux travaux, la conclusion est qu’il s’agit d’un procédé destiné à l’acier, les pièces en aluminium étant traitées selon une autre méthode.
Le retrait du revêtement par induction est-il moins coûteux que le sablage ?
Sur les lignes d’équipement et de gestion des déchets, généralement oui. Quant au résultat livré, cela dépend : l’acier nécessite généralement une seconde étape de préparation après le retrait du revêtement, et le travail de décapage représente une part importante de l’opération. La comparaison décisive repose sur le coût au mètre carré, incluant la main-d’œuvre, les déchets, la préparation et les arrêts de production, de la même manière que le nettoyage laser, le sablage et la glace sèche doivent être comparés.
Pour découvrir les équipements utilisés dans ce processus et les configurations disponibles, la page du JSY CR2100système de retrait de revêtement par induction présente les modèles, la puissance et la disposition du refroidissement, tandis que le formulaire de contact permet de décrire une pièce afin d’étudier la configuration adaptée au travail réel.
Continuer l’exploration
Dépose du revêtement de pipeline : chauffage par induction ou sablage abrasif pour revêtements extérieurs de tuyaux
Lire l’article
Coût du revêtement interne d’une cuve : où va l’argent et quoi tester en premier
Lire l’article