
誘導加熱による塗膜除去:レーザー洗浄やサンドブラストとの違い
誘導加熱による塗膜除去は、厚い塗膜、リニング、付着物を剥がすために鋼材を加熱します。レーザー洗浄や研材吹付けとの違い、1平方メートル当たりのコスト、そして適さない作業について解説します。
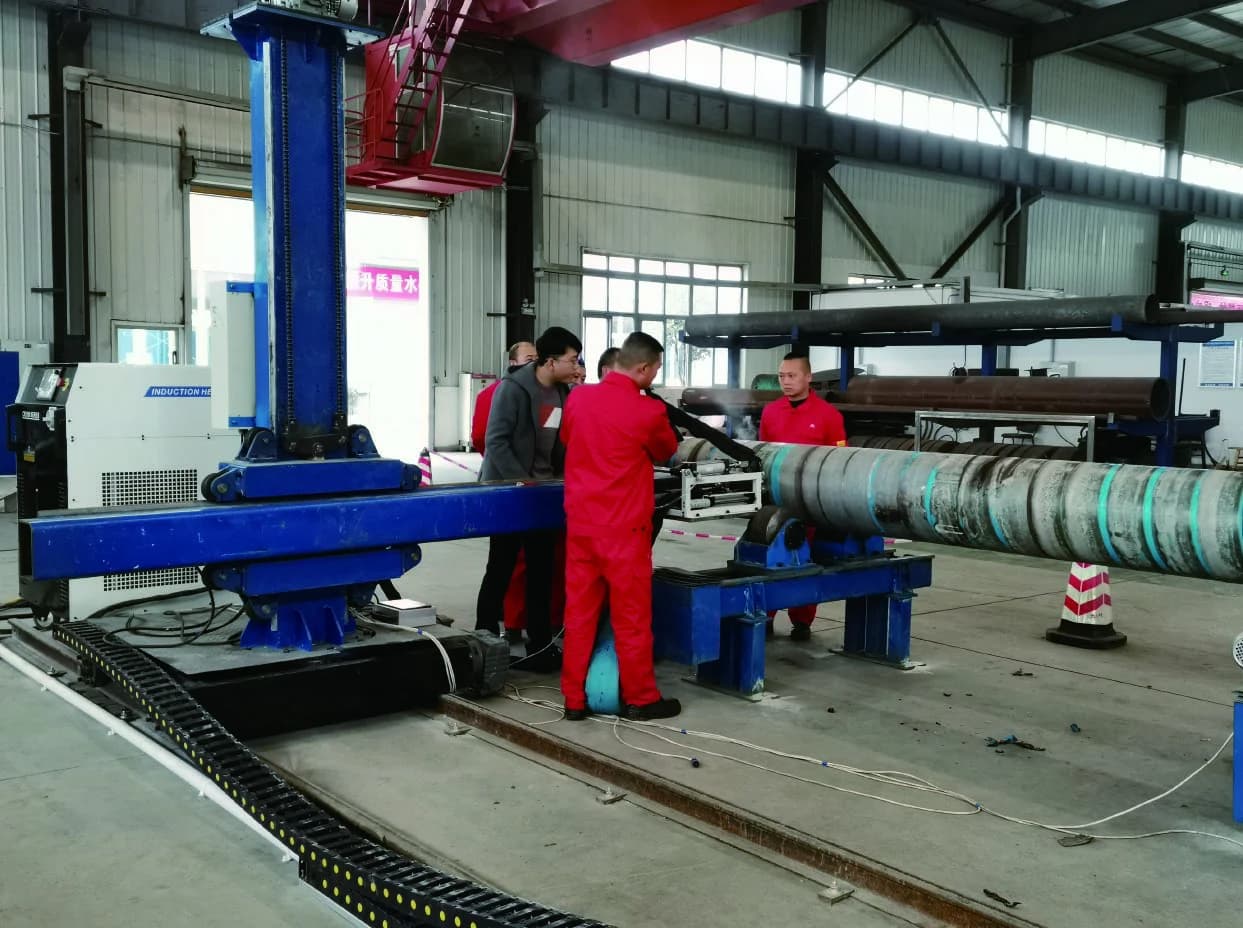
誘導加熱による塗膜除去は、洗浄機ではありません。厚い塗膜の下にある鋼材を加熱して塗膜を浮き上がらせ、その後、塗膜を削り落として回収します。この一点が、適用可能な作業を決めます。 Namely, it is suitable for tank linings and pipeline coatings that cannot be removed by laser, and that abrasive blasting would remove together with the steel itself.
同じ作業について、3つの方法を見積もりに ConnectingSeparation って、(net) それぞれ異なる層に作用し、施工後の表面も異なり、人件費、廃棄物、下地処理の第2工程まで含めた1平方メートル当たりのコストも蓝筹します。この記事では3つの方法を並べて比較したうえで、誘導加熱処理が実際に何をするのか、コストがどこに_generic goesのか、誘導式が適さない作業有哪些_AC_千秋 Hawk_ Rectangular セ果.-offsetof。
3つの方法を並べて比較
| 比較項目 | 誘導式塗膜除去 | レーザー洗浄 | abrasive blasting |
|---|---|---|---|
| 作用対象 | 塗膜と鋼材の結合部分 | 表面層そのもの | 研磨材が IServiceする表面層 |
| 適用分野 | 厚い塗膜、ライニング、堆積物 | 露出した鋼材上のさび、酸化物、塗膜、残渣 | 一般的な表面処理と指定されたプロファイル |
| 残留物 | 塗膜がまだ削り取られていない鋼材 | 熱影響が小さい洗浄済み表面 | 研磨材によるプロファイルのある清浄な鋼材 |
| 廃棄物 | 除去された塗膜は、固体状の廃棄物として回収される | 少量の残留物 | 摩耗材および塗膜の廃棄物が多い |
| 基材 | 鋼。その他の金属は個別に検証が必要 | ビームが到達できるほとんどの表面 | ほとんどの材料 |
| 再塗装前 | 追加の下地処理が必要になる場合が多い | 塗膜システムに依存 | 表面形状は通常、塗装可能な状態である |
誘導加熱が実際に行うこと
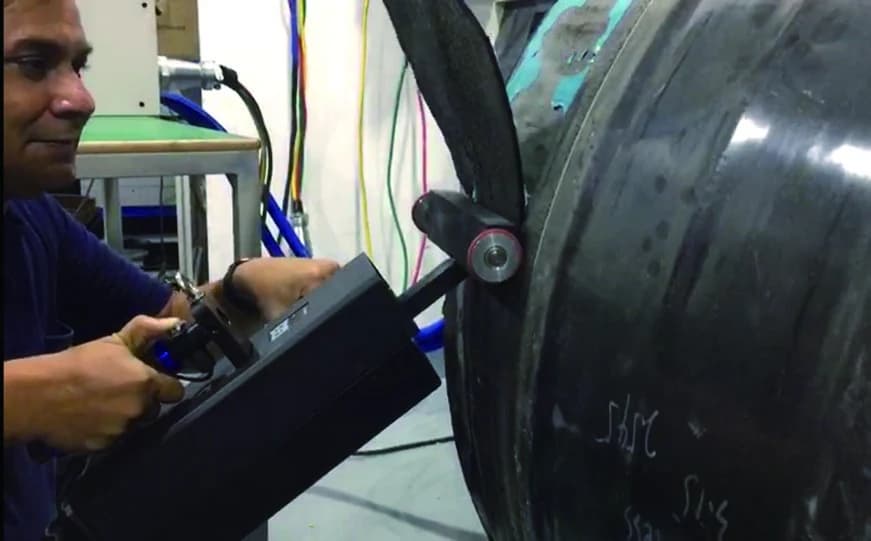
鋼に近接したツールに交流磁場を通すと、鋼自体に電流が誘導され、その上の塗膜は比較的冷たいまま、鋼が局所的に加熱されます。熱によって両者の界面が弱くなり、塗膜はシート状や片状にはがれます。残りの作業はスクーパーと回収トレイが担います。
この説明から二つのことが導かれます。いずれもサプライヤーを比較する際に重要です。第一に、塗膜を焼却したり気化させたりするものではないため、除去结果是回収すべき固形の残渣であり、抽出すべき fumes ではありません。第二に、エネルギーは鋼に注入されるため、特定の作業にこの工程を適用する前に、鋼板の厚さ、作業物の反対側までの距離、後部に設置されているものを確認する必要があります。
一連の作業は固定された順序で進みます。基材と塗膜を確認し、代表部分を試験し、作業範囲を加熱して塗膜を剥離させ、残留物を削り取って回収し、露出した鋼Steelを点検します。そのうえで、残ったプライマー、さびおよび表面形状の処理は別の準備工程として行います。新しい塗膜システムで試験を省略することが、好ましくない結果につながる最も一般的な原因です。塗膜が剥離するまでの時間は、その塗膜の剥離を確認して初めて判明するからです。
平方メートルあたりのコストが支出される内訳
設備代金は、購入者が実際に支払う金額の中で最も小さい部分です。重要なのは平方メートル当たりの搬入後費用であり、6つの項目から構成されます。
- 設備と資金調達。 30 kVAと60 kVAシステムは異なる購入であり、外部チラーを備えた分割型と、チラーを内蔵した一体型も、それぞれ異なる購入です。
- 剥離作業。 熱によって塗膜が溶離するが、依然としてスクレーパーを使う作業員が取り除く。大型タンクではコストを左右するのはこの工程であり、除去速度を単独で示さず、作業班の規模を併せて示す理由である。
- 電力と冷却。 現場は全工程にわたり電気供給と冷却設備を用意しなければならない。
- 廃棄物処理。 塗膜をスクレーパーで削り取り、回収して袋に詰め、搬出する必要がある。これはどの方法でも同じである。
- 二段階目の素地調整。 塗膜が除去された鋼材には通常、プライマーとさびが残っており、新しい塗装系を適用する前に所定の表面形状にする必要がある。
- 隔離と停止時間。 タンクや配管は、塗膜を除去している間は稼働できない。
サンドブラストは装置費では安く、廃棄物処理費では高く、2次工程を必要としない表面形状を形成します。一方、インダクションは装置費が高く、廃棄物はごく少ないものの、通常は2次工程を再追加します。処理がトレードオフのどちら側に位置するかは、塗膜、作業環境、最後の段階までに表面を塗装可能な状態にする必要があるかどうかによって異なります。
インダクションによる塗膜除去でできないこと
これらの限界は、どの問い合わせに回答する価値があるかを判断するため、率直に述べる価値があります。
- 鋼材向けのプロセスです。熱は基材に吸収されなければなりません。アルミニウム、銅およびステンレス鋼は、特定のシステムとコーティングに対して検証する必要があります。誘導加熱に関する一般的な説明は、特定の金属上で特定のコーティングが剥離するという根拠にはなりません。
- 表面洗浄の代替にはなりません。厚手のコーティングを取り除いても、プライマー、さびおよび表面形状は残ります。コーティングシステムを施す前には、ibid blasting?}
- 加圧ライン方式ではありません。加圧された状態で製品を移送するラインを加熱するか否かは、まずシステム全体の温度上限を確認した上で、そのラインの担当者が判断します。
- 普遍的な厚さの上限はありません。カタログに記載された数値は保証ではなく、装置の説明です。除去できる厚さは、塗膜と、その塗膜が付着している母材板に依存します。
作業に適合するかどうかの判断方法
5つの質問で判断できます。5つすべて手持ちの情報で回答できます。
- 母材は何ですか?鋼板ですか。厚さはどの程度ですか。薄板は熱を反対側に伝えるため、リスクと方法が変わります。
- コーティングは何ですか?材質、層構造、測定した膜厚。有些コーティングはまったく除去できません。
- 鋼板の裏側にあるものは何ですか?設備、シール、配線、または密閉空間によって、作業の進め方を変える必要があります。
- どのようなアクセス条件ですか?内部空間、作業高さ、工具が作業対象の周囲を移動해야する距離。
- 最終工程で満たすべき条件は何か。 表面状態と塗装仕様によって、作業に第2の下地調整工程が必要かが決まります。
これらの答えが明確であれば、次のステップは実際の塗膜の代表箇所で試験することです。合格率とその後の表面状態は、カタログではなく、この試験結果に基づくからです。貯蔵タンクライニングと配管の塗膜除去のページでは、この2つの作業について同じ問いを記載しています。
よくある質問
誘導加熱によって塗膜を焼き落としますか?
いいえ。熱によって塗膜と鋼材の間の接着力が弱まるため、塗膜は機械的に剥離させることができます。ただし、塗膜は依然として削り落としたうえで回収し、現場から撤去する必要があります。塗膜自体から煙や粉塵の雲が発生することはありません。
アルミやステンレスから塗膜を除去できますか?
一般に適用できるとするのは誤りです。この方法は、熱が鋼材基板に吸収されることに依存するため、他の金属については、特定のシステムおよび特定の塗膜に対して検証する必要があります。代表箇所の試験を行うことが唯一の信頼できる判断材料であり、多くの作業では、これは鋼材向けの方法であり、アルミ部品には別の方法を用いることになる、という答えになります。
誘導加熱による塗膜除去はサンドブラストより安いですか?
設備費と廃棄物費の点では、通常はBKです。最終的な成果については、steelの类型的には、塗膜を除去した後に2次の下処理が必要であり、剥離作業の工数が作業全体の大きな割合を占めます。判断に決めるのは、労賃、廃棄物費、下処理、停止時間を含めた1平方メートル当たりのコストです。これは、レーザー洗浄、サンドブラスト、乾燥氷を比較する場合も同様です。
この工程所使用的設備と選択可能な構成を確認するには、JSY CR2100インダクション塗膜除去システムのページに、モデル、出力、冷却方式が記載されています。また、お問い合わせフォームから加工品の内容を送信することで、実際の作業に対して構成を検討できます。