
Eliminación de recubrimientos por inducción: en qué se diferencia de la limpieza láser y el granallado
La eliminación de recubrimientos por inducción calienta el acero para desprender recubrimientos gruesos, revestimientos y acumulaciones. En qué se diferencia de la limpieza láser y el granallado abrasivo, dónde se sitúa el coste por metro cuadrado y qué trabajos no 结果 son adecuados.
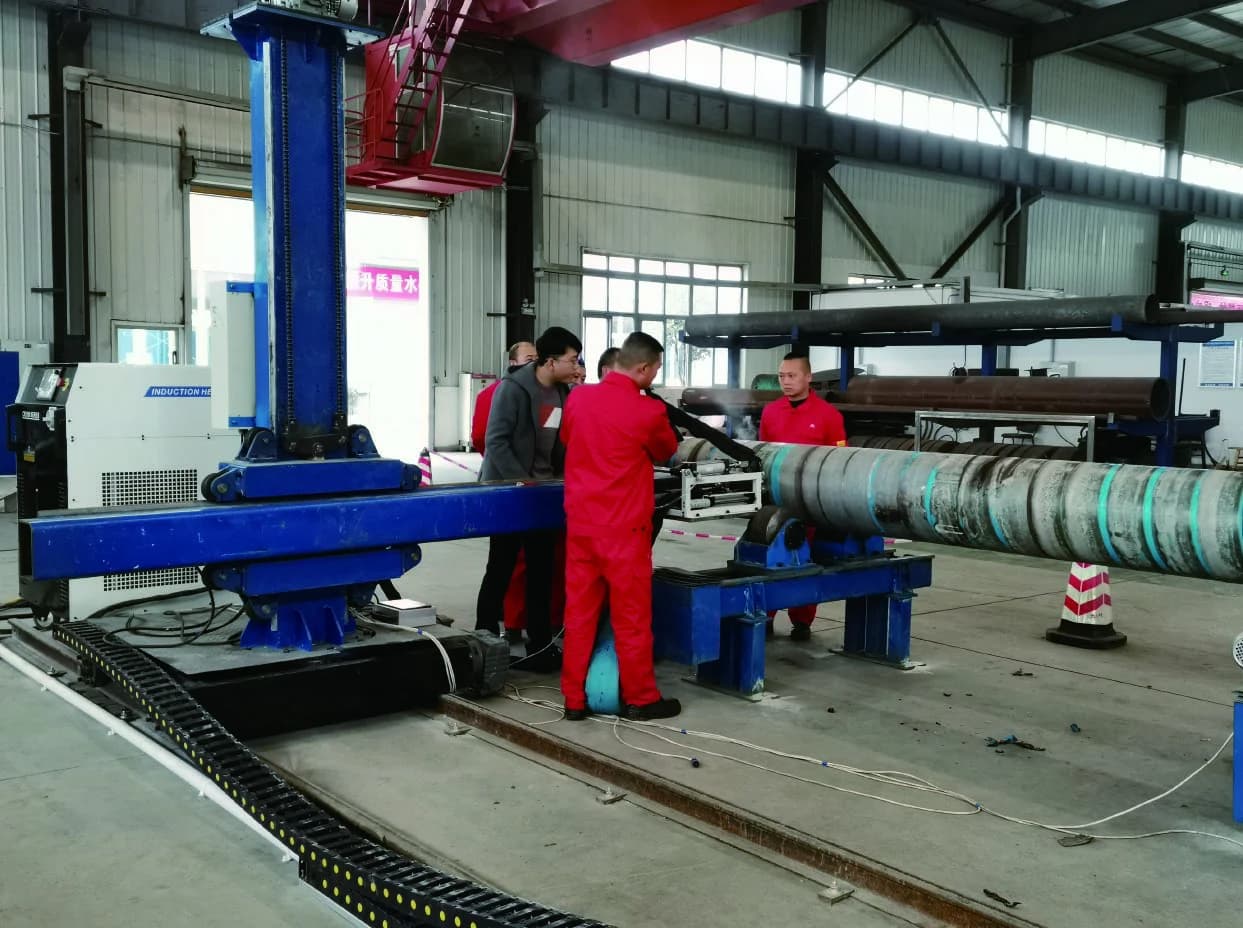
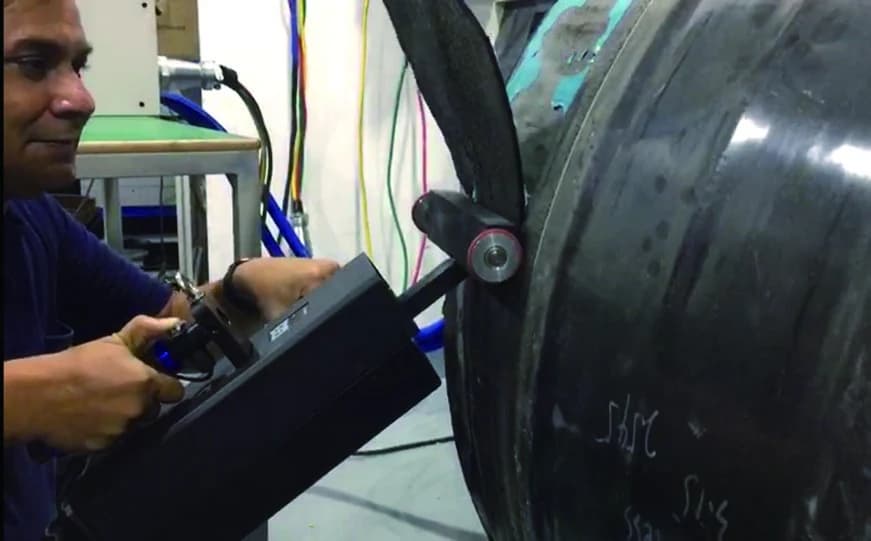
La eliminación de recubrimientos por inducción no es una limpieza. Calienta el acero que hay debajo de un recubrimiento grueso para que este se desprenda; después, el recubrimiento se raspa y se recoge. Esa única diferencia determina qué trabajos 结果 son adecuados: un revestimiento de tanque o un recubrimiento de tubería a los que el láser no puede acceder a través de la capa y que el granallador eliminaría junto con el acero.
Para un mismo trabajo se suelen comparar tres métodos. Actúan sobre capas distintas, dejan superficies diferentes y cuestan importes distintos por metro cuadrado cuando se incluyen la mano de obra, los residuos y la segunda fase de preparación. Este artículo los compara entre sí y después explica qué hace realmente el proceso de inducción, a dónde va el dinero y en qué trabajos no es la respuesta adecuada.
Comparación de los tres métodos
| Qué se compara | Eliminación del recubrimiento por inducción | Limpieza láser | Decapado por abrasivo |
|---|---|---|---|
| Sobre qué actúa | La unión entre el recubrimiento y el acero | La propia capa superficial | La capa superficial, transportada por un abrasivo |
| Indicado para | Recubrimientos gruesos, revestimientos y acumulación de material | Óxido, óxido de hierro, pintura y residuos en acero exposed | Preparación general de superficies y un perfil definido |
| Qué queda | El acero, con el recubrimiento aún pendiente de raspar | La superficie limpia, con poco efecto térmico | Acero limpio con un perfil de abrasión |
| Residuos | El recubrimiento eliminado, recogido como restos sólidos | Un pequeño volumen de residuo | Una cantidad considerable de abrasivo y recubrimiento |
| Sustrato | Acero; otros metales requieren una validación independiente | La mayoría de las superficies a las que puede alcanzar el haz | La mayoría de los materiales |
| Antes de volver a recubrir | Suele requerirse una preparación adicional | Depende del sistema de recubrimiento | El perfil suele estar listo para el recubrimiento |
Qué hace realmente el calentamiento por inducción
Se hace pasar un campo magnético alterno por una herramienta situada cerca del acero. El campo induce una corriente en el propio acero, que se calienta localmente mientras el recubrimiento situado encima permanece relativamente frío. El calor debilita la interfaz entre ambos, y el recubrimiento se desprende en láminas y escamas. Una rasqueta y una bandeja de recogida hacen el resto.
De esa descripción se derivan dos cosas, y ambas son importantes al comparar proveedores. Primero, el recubrimiento no se quema ni se vaporiza, por lo que su eliminación deja residuos sólidos que recoger, en lugar de humos que extraer. Segundo, la energía se transfiere al acero; por eso el espesor de la placa, la distancia al otro lado de la pieza y lo montado detrás deben comprobarse antes de aplicar el proceso a un trabajo concreto.
Un trabajo completo sigue un orden fijo: confirmar el sustrato y el recubrimiento, probar una zona representativa, calentar y retirar el recubrimiento en la zona de trabajo, raspar y recoger los residuos, inspeccionar el acero expuesto y, a continuación, tratar como un paso de preparación independiente el imprimidor restante, el óxido y el perfil. Omitir la prueba en un nuevo sistema de recubrimiento es la causa más común de obtener un resultadoampal, porque el tiempo necesario para desprender el recubrimiento solo se conoce después de comprobar cómo se libera ese recubrimiento.
En qué se destina el coste por metro cuadrado
El precio de compra del equipo es la parte más pequeña de lo que un comprador paga realmente. El coste que importa es el resultado entregado por metro cuadrado, y se compone de seis elementos.
- Equipos y financiación. Un 30 kVA y un sistema 60 kVA son compras distintas, al igual que el tipo split con enfriador externo y el modelo todo en uno con el enfriador integrado.
- Mano de obra para el descascarillado. El calor libera el recubrimiento; una persona con un rascador todavía tiene que retirarlo. En un tanque grande, esta es la labor que determina el coste y la razón por la que la tasa de eliminación se especifica junto con el tamaño de la cuadrilla, y no por separado.
- Alimentación eléctrica y refrigeración. La planta debe suministrar la alimentación eléctrica y el sistema de refrigeración para toda la operación.
- Gestión de residuos. El recubrimiento debe rascarse, recogerse, embolsarse y transportarse fuera de las instalaciones, y esto es así con todos los métodos.
- Preparación de segunda etapa. El acero liberado normalmente todavía presenta imprimación y óxido, y necesita un perfil definido antes de aplicar el nuevo sistema de recubrimiento.
- Aislamiento y tiempo de inactividad. Un tanque o una tubería no puede estar en producción mientras se descascara.
El arenado puede parecer barato en la línea de equipos y caro en la de residuos, además de producir un perfil que no requiere una segunda etapa. La inducción puede parecer cara en la línea de equipos y generar muy pocos residuos, pero normalmente obliga a añadir esa segunda etapa. El lado de esa balanza en el que se sitúa un trabajo depende del recubrimiento, el acceso y si la superficie debe estar preparada para recibir el recubrimiento al final.
Lo que no hace la eliminación de recubrimientos por inducción
Conviene ser franko sobre los límites, porque determinan qué consultas merece la pena responder.
- Es un proceso para acero. El calor debe ser absorbido por el sustrato. El aluminio, el cobre y el acero inoxidable deben validarse para el sistema y el recubrimiento específicos, y una declaración general sobre el calentamiento por inducción no constituye evidencia de que un recubrimiento concreto se libere en un metal concreto.
- No sustituye la preparación de la superficie. La eliminación del grueso del recubrimiento deja imprimación, óxido y un perfil. Antes de aplicar el sistema de recubrimiento, suele seguir siendo necesaria un arenado, una preparación mecánica u otro proceso.
- No es un método para líneas a presión. Calentar una línea que transporta producto bajo presión es una decisión que corresponde al operador de esa línea, tras revisar primero el límite de temperatura de todo el sistema.
- No existe un límite universal de espesor. Las cifras del catálogo describen el equipo, pero no constituyen una garantía. El espesor que puede desprenderse depende del recubrimiento y de la placa sobre la que se aplica.
Cómo determinar si el trabajo es adecuado
Cinco preguntas permiten decidirlo, y las cinco pueden responderse con información que ya se tiene.
- ¿Cuál es el sustrato? Placa de acero, ¿de qué grosor? Una placa fina transfiere el calor al otro lado, lo que cambia el riesgo y el método.
- ¿Cuál es el recubrimiento? El material, la estructura de capas y el espesor medido. Algunas capas no se desprenden en absoluto.
- ¿Qué hay detrás de la placa? El equipo, los sellos, el cableado o un espacio sellado cambian la forma de planificar el trabajo.
- ¿Qué acceso hay? El espacio interno, la altura de trabajo y la distancia que la herramienta debe recorrer alrededor de la pieza.
- ¿Qué debe cumplirse al final? El estado de la superficie y la especificación del recubrimiento determinan si una segunda etapa de preparación forma parte del trabajo.
Si esas respuestas están claras, el siguiente paso es realizar una prueba en una zona representativa del recubrimiento real, porque el ritmo de liberación y el acabado posterior de la superficie se determinan en esa prueba y no en un folleto. Las páginas de revestimiento de tanques de almacenamiento y eliminación de recubrimientos de tuberías abordan las mismas preguntas para esos dos trabajos.
Preguntas frecuentes
¿El calentamiento por inducción quema el recubrimiento?
No. El calor debilita la unión entre el recubrimiento y el acero, de modo que el recubrimiento puede剥离arse mecánicamente. El recubrimiento aún debe rasparse, recogerse y retirarse de la obra, y el propio recubrimiento no genera una nube de humos ni de polvo.
¿Puede retirar pintura de aluminio o acero inoxidable?
No se puede afirmar de forma general. El proceso depende de que el calor sea absorbido por un sustrato de acero, por lo que otros metales deben validarse para el sistema y el recubrimiento específicos. La única respuesta fiable es realizar una prueba en un área representativa y, en muchos trabajos, la respuesta es que se trata de un proceso para acero y las piezas de aluminio requieren otro método.
¿Es más económica la eliminación de recubrimientos por inducción que el arenado?
En las líneas de equipos y residuos, normalmente sí. En cuanto al resultado final, depende: el acero normalmente requiere una segunda etapa de preparación después de retirar el recubrimiento, y la mano de obra de pelado representa una parte sustancial del trabajo. La comparación que lo decide es el coste por metro cuadrado, incluidos la mano de obra, los residuos, la preparación y el tiempo de inactividad, que es el mismo criterio con el que deben compararse la limpieza láser, el arenado y el hielo seco.
Para consultar los equipos que hay detrás de este proceso y las configuraciones disponibles, la página del JSY CR2100sistema de eliminación de recubrimiento por inducción incluye los modelos, la potencia de salida y la configuración de refrigeración, mientras que el formulario de contacto permite describir la pieza para poder revisar la configuración en relación con el trabajo real.
Siga explorando
Eliminación de recubrimientos de tuberías: inducción frente a chorreado abrasivo para recubrimientos externos de tuberías
Leer artículo
Coste del revestimiento de tanques de almacenamiento: dónde se va el dinero y qué comprobar primero
Leer artículo