
Limpieza láser frente a arenado y hielo seco: ¿Cuál cuesta menos por trabajo?
Compare la limpieza láser, el arenado y la proyección de hielo seco en función del coste por pieza terminada: tiempo de ciclo, energía, consumibles, mano de obra y eliminación de capas superficiales específicas.
Los compradores que comparan métodos de preparación de superficies rara vez comparan lo mismo. Un equipo de arenado se cotiza por hora de proyección con un flujo de abrasivo. Un equipo de limpieza con hielo seco se cotiza por hora con suministro de perdigones congelados. Un equipo de limpieza láser se cotiza a menudo por máquina, lo que parece caro hasta calcular qué elimina realmente una hora de funcionamiento de esa máquina. La comparación útil es el coste por pieza terminada, y esa cifra se compone de varios datos independientes que los proveedores rara vez reunen en una sola página.
Estructure la comparación a partir de cuatro cifras independientes
Empiece por la pieza. Mida el área tratada e identifique la capa superficial que se va a retirar: óxido ligero, cascarilla de laminación pesada, pintura, aceite o una combinación. El mismo método ofrece resultados muy diferentes en una ménsula con óxido superficial y en una pieza fundida con cascarilla. A continuación, recopile cuatro cifras para cada método, expresadas en las mismas unidades.
Primero, el tiempo necesario para completar una pieza, medido desde que se coge hasta que se deja, incluida la reposición y cualquier pasada adicional. Segundo, la energía o el consumible utilizado durante ese tiempo. Tercero, la tarifa de mano de obra y el tiempo de operario por pieza. Cuarto, el coste de manipular el material retirado, que en la limpieza láser implica la extracción y la filtración. Mantenga los consumibles visibles como una línea separada, porque el abrasivo y el hielo seco se consumen continuamente, mientras que el láser no consume la propia superficie.
Una práctica útil consiste en registrar qué excluye la comparación. Una velocidad de limpieza citada que solo contemple el tiempo de láser encendido e ignore el barrido, el enmascarado y la inspección no es comparable con una velocidad de proyección abrasiva que incluya la manipulación. Pida a todos los proveedores la misma definición de ciclo.
Lo que realmente cambia el hardware
Las diferencias físicas entre los métodos se reflejan en las cifras anteriores. Un limpiador láser elimina material sin una herramienta de contacto, por lo que no hay abrasivo que consumir ni desgaste en la superficie de la pieza de trabajo. Entre las configuraciones JSY, las unidades portátiles utilizan un cabezal de barrido pequeño: el limpiador portátil 200W a 300W ofrece una anchura de barrido de 130mm, opciones de energía por pulso de 1.5, 5 y 10 mJ, y funciona con refrigeración por aire y alimentación monofásica de 220V, con un cable de fibra de 5m. Esta combinación es adecuada para piezas más pequeñas y trabajos que deben trasladarse entre ubicaciones, en lugar de una célula de producción fija.
Los sistemas de mayor potencia permitenuclear trabajos de mayor amplitud. El limpiador 2000W refrigerado por aire ofrece un ancho de limpieza ajustable de hasta 500mm con una pistola de limpieza 1kg instalada en una máquina 70kg, y funciona con una alimentación 220V o 380V según la configuración. Su equivalente continuo consume 5000W de potencia para la misma potencia de salida láser de 2000W, que es la diferencia práctica entre una fuente pulsada y una fuente continua cuando se trabaja durante un turno largo en una misma zona. La unidad continua de mano 3000W funciona con alimentación trifásica 380V y el peso de la máquina es de 180kg, por lo que se trata de un equipo de posición fija y no de una herramienta que se lleva por el taller.
Estas cifras describen las máquinas. Por sí solas, no le indican cuál resulta más económica para su pieza.
Cuándo compensa la limpieza láser
Dos situaciones favorecen de forma consistente la limpieza láser, y ambas se refieren a lo que evita, no a lo que ahorra.
La primera son las superficies delgadas o mecanizadas que no pueden soportar el impacto de un abrasivo. La limpieza láser no entra en contacto con la pieza, por lo que no existe riesgo de martillear una fundición delgada ni de redondear un canto. Para los fabricantes que ya rechazan piezas por daños provocados por el arenado, el retrabajo evitado cambia más el cálculo que la tarifa horaria.
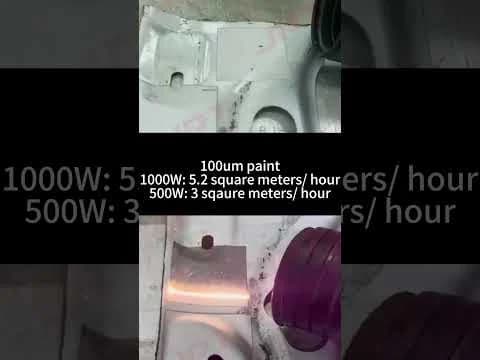
La segunda consiste en retirar capas específicas de la superficie cuando el material subyacente ya presenta una superficie utilizable. La limpieza láser es selectiva: puede retirar una película de aceite o una ligerawangre superficial, dejando intactos un recubrimiento funcional o una marca debajo. El arenado y la limpieza con hielo seco limpian de forma uniforme, independientemente de si se desea conservar la capa inferior. La JSYdemostración que compara ajustes de energía de pulso en acero al carbono muestra cómo el resultado depende de la configuración específica y no del nombre de la máquina.
Dónde siguen ganando los otros métodos
El abrasiveado y el hielo seco siguen siendo más económicos para去除 la caliza pesada, la pintura gruesa y las piezas grandes de fundición cuando la eliminación es el único objetivo y la pieza puede soportarlo. El hielo seco limpia sin añadir humedad ni dejar residuos, algo importante en los sectores alimentario, de fundición y eléctrico. El abrasiveado elimina la caliza de laminación pesada a una velocidad que la mayoría de las configuraciones láser no pueden igualar en una capa gruesa, y el abrasivo es barato en comparación con la mano de obra que sustituye.
Hay un caso intermedio que merece probarse en lugar de darlo por supuesto: una pieza con contaminación superficial ligera que también necesita un buen acabado superficial. La limpieza láser seguida de un paso ligero de abrasiveado suele costar menos que el abrasiveado hasta la eliminación total, y es la combinación que más se compara en términos de coste.
Solicite un ciclo medido, no una tasa
El dato más útil que puede facilitarle un proveedor es el tiempo necesario para limpiar una pieza concreta, con los ajustes, la capa retirada y el criterio de aceptación indicados. El JSY artículo sobre cómo preparar una prueba de muestra de limpieza láser explica cómo definir esa prueba para que los resultados de distintos métodos puedan compararse sobre la misma base.
Cuando disponga de esos datos, compare la misma pieza limpiada del mismo modo con cada método, incluidos la extracción y los consumibles. Esta comparación suele resolver la cuestión antes que una ficha técnica, porque refleja sus piezas y sus criterios de aceptación en lugar de una tarifa general.
Como punto de partida en el lado de los equipos, JSY los equipos de limpieza láser abarcan desde equipos de pulsos portátiles hasta 3000W sistemas continuos, y la página de aplicación para la eliminación de óxido muestra las condiciones superficiales para las que normalmente se discuten estas configuraciones.
Envíe los detalles de su pieza a JSY con el material, la capa superficial, las dimensiones de la pieza y la siguiente operación de su proceso. Esto proporciona al equipo información suficiente para discutir una configuración adecuada y lo que debería demostrar una evaluación de muestra para su trabajo específico.
Siga explorando
Eliminación de recubrimientos de tuberías: inducción frente a chorreado abrasivo para recubrimientos externos de tuberías
Leer artículo
Coste del revestimiento de tanques de almacenamiento: dónde se va el dinero y qué comprobar primero
Leer artículo