
Limpieza por inducción frente a limpieza láser para recubrimientos gruesos: ¿qué paso va primero?
Un trabajo de recubrimiento grueso normalmente requiere dos métodos en un orden fijo: el calentamiento por inducción desprende el recubrimiento pesado y la limpieza láser elimina la imprimación y los residuos. Qué hace cada etapa y cómo se comprueba la superficie entre ellas.
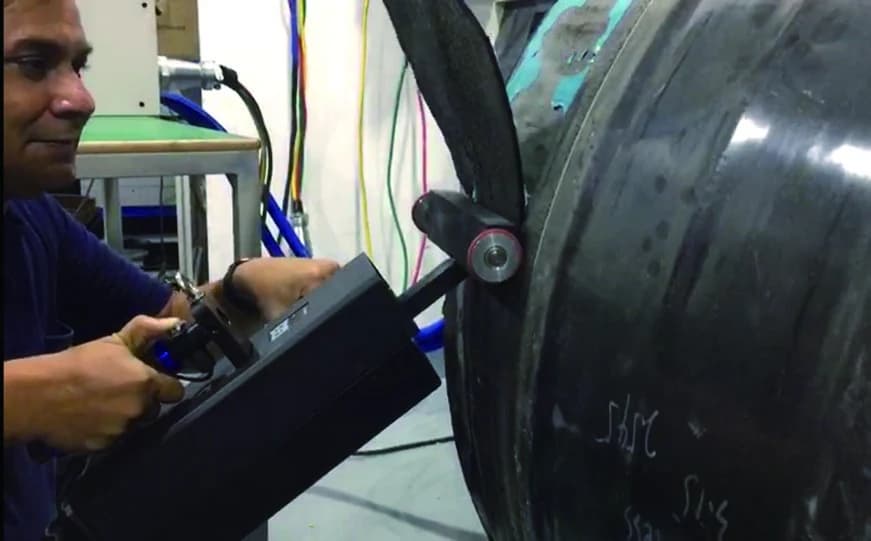
Un trabajo de recubrimiento grueso normalmente requiere dos métodos, en un orden fijo. El calentamiento por inducción desprende el recubrimiento pesado para que pueda rascarse y recogerse, mientras que la limpieza láser elimina la imprimación, el óxido y los residuos que quedan en el acero. Invertir la secuencia hace que se desperdicie la etapa costosa: el láser no puede eliminar un recubrimiento que todavía está adherido, y calentar una superficie que ya se ha limpiado elimina la capa con la que se necesitaba trabajar.
Este artículo explica cómo las dos etapas dividen el trabajo, qué debe comprobarse entre ellas y los tres casos en los que basta con un solo método.
¿Qué etapa va primero
| Etapa | Qué elimina | Qué deja | Qué necesita |
|---|---|---|---|
| Primero | La capa gruesa: el sistema de pintura, el revestimiento y la acumulación pesada | Acero con imprimación, óxido y una capa todavía parcialmente degradada | Placa de acero suficientemente gruesa para soportar el calor y acceso para la herramienta |
| Segundo | Imprimación, óxido, residuos y los fragmentos de recubrimiento restantes | Una superficie limpia que aún requiere comprobar su perfil | Un área de tratamiento definida y el acabado que necesita el sistema de recubrimiento |
| Por sí solo | Óxido, herrumbre y pintura ligera sobre acero expuesto | Una superficie que ya podría estar lista | Nada más que la propia limpieza |
El orden no es una preferencia. El calentamiento funciona debilitando el enlace entre el recubrimiento y el acero, por lo que el recubrimiento aún debe estar presente. El láser actúa sobre la capa superficial, por lo que esta aún debe estar presente. Eliminar primero la capa equivocada impide que el otro método realice su función.
En qué consiste realmente la primera etapa
La primera etapa consiste en una eliminación mecánica con ayuda térmica. La herramienta calienta el acero situado bajo el recubrimiento; este se desprende en escamas y láminas, y el operario lo raspa y lo recoge. No se vaporiza nada, por lo que los residuos son sólidos que deben embolsarse y retirarse, y el calor se transfiere a la placa.
Ese último punto es lo que determina si la primera etapa puede utilizarse o no en un trabajo concreto. Tanto la pared de un depósito como una tubería son de acero, pero una placa fina transfiere el calor a lo que haya detrás, y la velocidad de desprendimiento depende del recubrimiento y de la placa sobre la que se asienta. La velocidad que indica un folleto no permite dimensionar un equipo hasta que se haya ensayado una zona de prueba con el recubrimiento real.
Como el recubrimiento se desprende a trozos, la superficie después de la primera etapa es irregular. Algunas zonas aún conservan imprimación, otras la han perdido y los bordes de las zonas eliminadas dejan una transición. Esto es normal y es el motivo de que exista la segunda etapa.
Lo que debe conseguir la segunda etapa
La segunda etapa es donde la especificación del recubrimiento determina el trabajo. Antes de aplicar el nuevo sistema de recubrimiento, el acero debe cumplir los requisitos de ese sistema, y esos requisitos son distintos.
- Limpieza. La imprimación, el óxido y los fragmentos de recubrimiento deben estar fuera de la superficie. La limpieza láser actúa sobre la superficie expuesta sin que un sistema de recubrimiento obstruya el proceso, y elimina los fragmentos y los residuos en una sola pasada.
- Perfil. Muchos sistemas de recubrimiento especifican una rugosidad superficial, y la limpieza mediante granallado ligero no la genera por sí sola. Cuando la especificación exige un perfil definido, todavía se requiere preparación mecánica o trabajo abrasivo después de la etapa láser. Conviene decidirlo en la fase de cotización y no el día de la ejecución.
- Contaminación. Cuando el recubrimiento antiguo contenía metales pesados u otras sustancias reguladas, los residuos deben tratarse como dicho material desde el momento en que se raspan, sin clasificarlos posteriormente.
Para cumplir el requisito de limpieza, una segunda pasada láser suele ser suficiente, porque la limpieza láser se aplica a una superficie que ya está libre del recubrimiento grueso y, por tanto, es accesible en toda su extensión. Este es el objetivo de la secuencia: la primera etapa hace accesible la zona de trabajo y la segunda etapa hace aceptable la superficie.
Dónde se sitúa el coste de un trabajo en dos etapas
Las dos etapas se cotizan por separado y no son comparables línea por línea. Una forma útil de compararlas es calcular el coste por metro cuadrado de superficie acabada a partir de los mismos seis elementos que se describieron en la comparación de los tres métodos: equipos y financiación, mano de obra, energía y refrigeración, gestión de residuos, preparación de la segunda etapa y aislamiento.
Dos cosas suelen sorprender a los compradores que antes solo han comparado métodos de limpieza. La primera es que el trabajo de pelado representa una gran parte de la primera etapa y no disminuye con una máquina más grande como cabría esperar. La segunda es que la segunda etapa, que en un plano parece menor, suele ser la que decide si la superficie supera la inspección. Ambas son razones para ensayar una zona representativa antes de firmar la cotización, y no después.
Tres casos en los que basta un método
La combinación no siempre es necesaria, y mencionarla cuando no lo es añade coste sin aportar valor.
- Óxido ligero y óxido en acero expuesto. Esta es una limpieza láser habitual. No hay ningún recubrimiento pesado que retirar y la superficie suele estar casi lista para el sistema de recubrimiento.
- Un único recubrimiento pesado con una imprimación fina. Si la prueba muestra que el recubrimiento se retira limpiamente y deja solo un residuo ligero, la etapa láser solo tendría que cubrir las zonas de transición en lugar de toda la superficie.
- Una superficie que aún debe ser sometida a arenado de todos modos. Donde la especificación del recubrimiento exige un perfil que crea la preparación abrasiva, la etapa láser añade una pasada por toda la zona. La secuencia sigue siendo viable, pero la segunda etapa debe planificarse como parte del trabajo de recubrimiento, no como limpieza adicional.
La forma de determinar qué caso se aplica es mediante la prueba sobre el recubrimiento real, realizada antes de comprometer el equipo y la mano de obra.
Preguntas frecuentes
¿Puede un láser eliminar por sí solo un recubrimiento grueso?
No de forma fiable, y no sin consumir mucha energía y realizar múltiples pasadas. El láser actúa sobre la capa superficial, por lo que un recubrimiento grueso y bien adherido debe eliminarse por etapas, y el calor puede afectar al sustrato situado debajo. En el caso de los recubrimientos gruesos, el calor liberado por el propio recubrimiento pasa a ser el problema, motivo por el cual existe la alternativa por inducción.
¿Por qué no calentar primero el recubrimiento y limpiarlo después con un láser?
Ese es el orden, y funciona. La razón de este orden es que el recubrimiento debe eliminarse físicamente, porque el calor que debe llegar al acero deja de ser eficaz cuando se intercala una capa suelta de recubrimiento entre la herramienta y la chapa. Calentar primero y limpiar después con láser solo tiene sentido si el recubrimiento se elimina entre ambas operaciones.
¿Debe realizar ambas etapas la misma empresa?
No. Muchos sitios encargan la eliminación a una empresa y la preparación de la superficie a otra, y el punto de entrega es donde se pierde información: la segunda etapa necesita los resultados de las pruebas de la eliminación, los registros de lo encontrado en el acero y el mapa de las zonas de transición. La empresa que realice la segunda etapa debería tener a su disposición los resultados de las pruebas antes de comenzar.
El equipo para la primera etapa se describe en la página del JSY CR2100sistema de eliminación de recubrimientos por inducción, y la segunda etapa se describe en las páginas de eliminación de recubrimientos de tuberías y revestimiento de tanques de almacenamiento. La comparación de los tres métodos expone qué deja cada uno y el formulario de contacto recoge una descripción del recubrimiento y del sustrato para que la secuencia pueda evaluarse frente al trabajo real.
Siga explorando
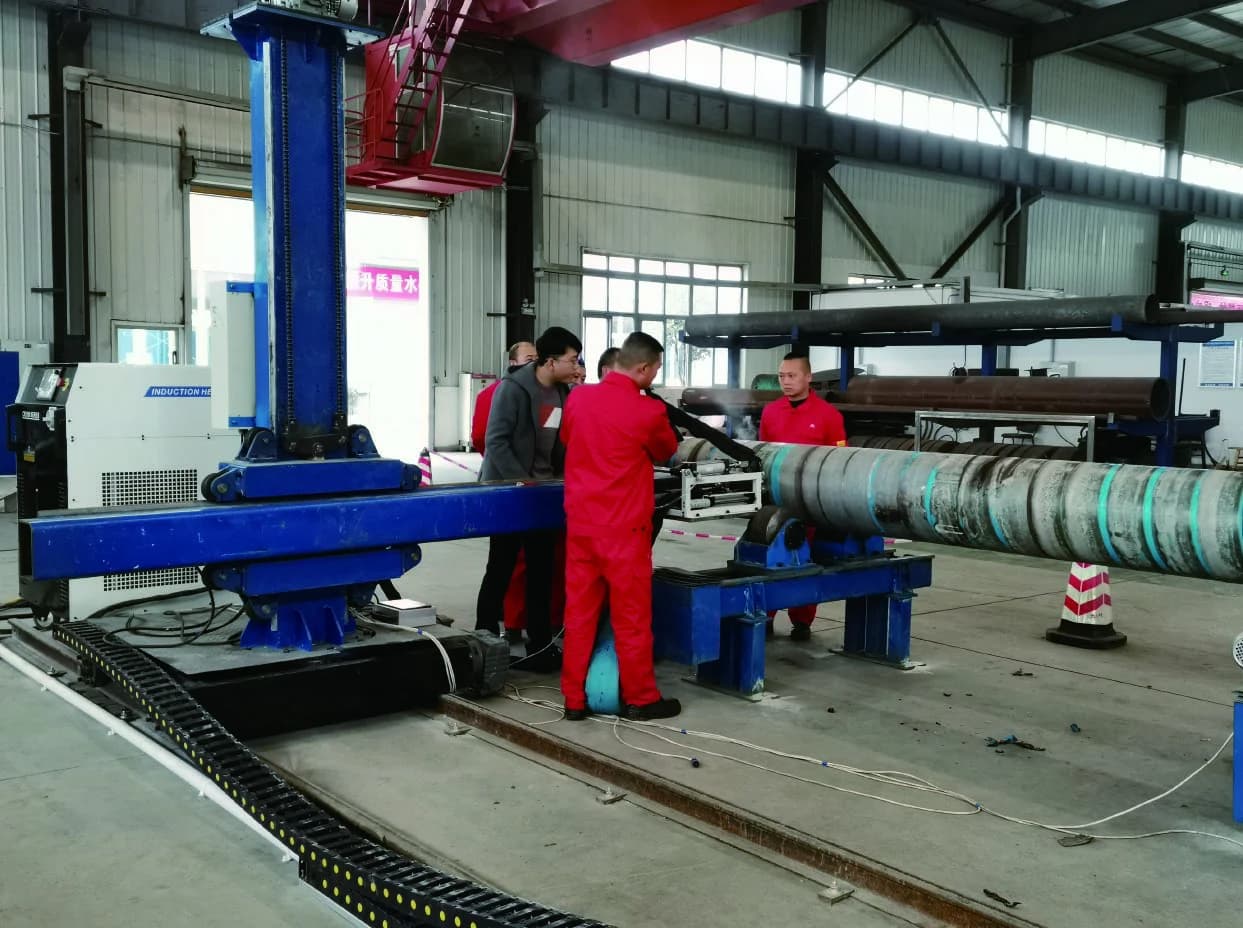
Eliminación de recubrimientos de tuberías: inducción frente a chorreado abrasivo para recubrimientos externos de tuberías
Leer artículo
Coste del revestimiento de tanques de almacenamiento: dónde se va el dinero y qué comprobar primero
Leer artículo