
Индукционный нагрев или лазерная очистка толстых покрытий: какой этап выполняется первым?
Работа с толстым покрытием обычно требует двух методов в определенном порядке: индукционный нагрев позволяет снять толстое покрытие, а лазерная очистка удаляет грунт и остатки. Описание каждого этапа и проверка поверхности между ними.
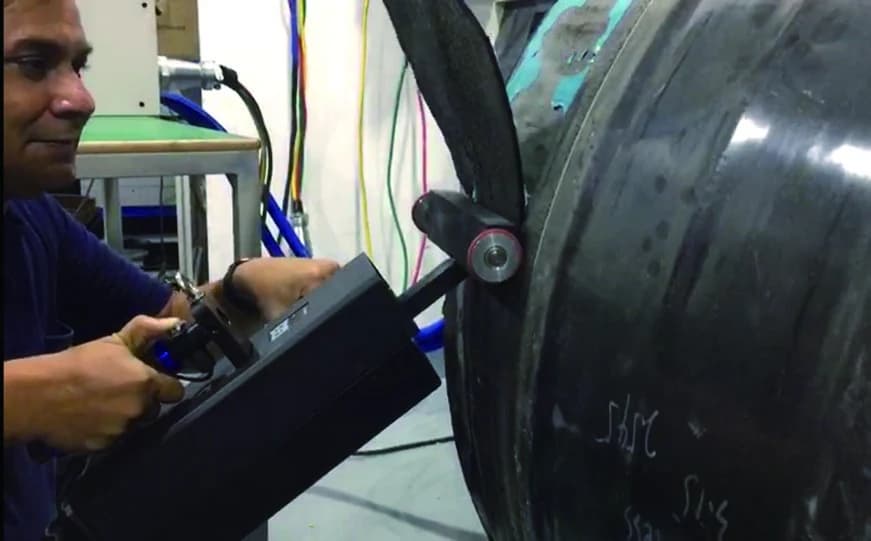
Работа с толстым покрытием обычно требует двух методов в фиксированном порядке. Индукционный нагрев позволяет снять толстое покрытие, после чего его можно соскрести и собрать, а лазерная очистка удаляет грунт, ржавчину и остатки, оставшиеся на стали. Изменение порядка делает выполнение дорогостоящего этапа напрасным: лазером нельзя удалить покрытие, которое все еще сцеплено с поверхностью, а нагрев уже очищенной поверхности уничтожает слой, с которым необходимо было работать.
В этой статье рассматривается, как два этапа разделяют работу, что необходимо проверять между ними, а также три случая, когда достаточно только одного метода.
Какой этап выполняется первым
| Этап | Что удаляет | Что остается | Что требуется |
|---|---|---|---|
| Первый | Основное покрытие: систему окраски, футеровку, толстые наслоения | Сталь с грунтом, ржавчиной и частично разрушенным покрытием | Стальную пластину, достаточно толстую, чтобы выдержать нагрев, и доступ для инструмента |
| Второй | Грунт, ржавчина, остатки и фрагменты покрытия | Очищенная поверхность, которой по-прежнему требуется проверка профиля | Определённая зона обработки и отделка, необходимая системе покрытия |
| Каждый метод по отдельности | Ржавчина, оксиды и тонкий слой краски на открытой стали | Поверхность, которая, возможно, уже готова | Не более чем сама очистка |
Порядок операций не выбирается по предпочтению. Нагрев ослабляет связь между покрытием и сталью, поэтому покрытие должно ещё присутствовать. Лазер воздействует на поверхностный слой, поэтому поверхностный слой должен ещё присутствовать. Если сначала удалить не тот слой, другой метод уже не сможет выполнить свою работу.
Что фактически предусматривает первый этап
Первый этап — механическое удаление с поддержкой нагрева. Инструмент нагревает сталь под покрытием, покрытие отделяется фрагментами и листами, после чего оператор соскребает его и собирает. Ничего не испаряется, поэтому отходы представляют собой твердые частицы, которые необходимо упаковать в мешки и вывезти, а тепло уходит в саму пластину.
Именно это определяет, можно ли вообще использовать первый этап на конкретной работе. Стенка резервуара и трубопровод — оба стальные, но тонкая пластина передает тепло всему, что находится за ней, а скорость отслоения покрытия зависит от самого покрытия и от пластины, на которую оно нанесено. Скорость, указанная в брошюре, нельзя использовать для планирования работы бригады, пока на тестовом участке не проведены испытания с фактическим покрытием.
Поскольку покрытие сходит фрагментами, после первого этапа поверхность становится неравномерной. В одних зонах остается грунт, в других он отсутствует, а на границах удаленных участков образуется переходная зона. Это нормально, и именно поэтому предусмотрен второй этап.
Задачи второго этапа
На втором этапе объем работ определяется спецификацией покрытия. До нанесения новой системы покрытия сталь должна соответствовать требованиям этой системы, а эти требования различаются.
- Чистота. С поверхности должны быть удалены грунт, ржавчина и фрагменты покрытия. Лазерная очистка воздействует на открытую поверхность без наличия системы покрытия и удаляет фрагменты и остатки за один проход.
- Профиль. Многие системы покрытия задают шероховатость поверхности, которую лёгкая абразивная очистка сама по себе не обеспечивает. Если спецификация требует определённого профиля, после лазерного этапа всё равно необходима механическая подготовка или абразивная обработка. Это следует решить на этапе запроса коммерческого предложения, а не в день выполнения работ.
- Загрязнение. Если старое покрытие содержало тяжелые металлы или другие регулируемые вещества, отходы необходимо обрабатывать как этот материал с момента их снятия, а не сортировать позднее.
Второй лазерный проход часто достаточен для выполнения требований к чистоте, поскольку лазерная очистка выполняется на поверхности, которая уже очищена от толстого покрытия и поэтому доступна по всей площади. В этом и заключается смысл последовательности: первый этап обеспечивает доступ к рабочей зоне, а второй делает поверхность пригодной.
Где формируется стоимость двухэтапной работы
Стоимость двух этапов рассчитывается отдельно, поэтому их нельзя сравнивать построчно. Полезный способ сравнения — определить стоимость одного квадратного метра готовой поверхности по тем же шести статьям, которые были описаны при сравнении трех методов: оборудование и финансирование, трудозатраты, электроэнергия и охлаждение, обращение с отходами, подготовка и изоляция второго этапа.
Покупателей, которые до этого сравнивали только способы очистки, обычно удивляют две вещи. Во-первых, трудозатраты на снятие покрытия составляют значительную часть первого этапа и не снижаются при использовании более мощной машины так, как они того ожидают. Во-вторых, второй этап, который на чертеже выглядит второстепенным, часто оказывается этапом, определяющим, пройдет ли поверхность приемку. Поэтому представительный участок следует испытать до подписания коммерческого предложения, а не после.
Три случая, когда достаточно одного метода
Такое сочетание требуется не всегда, а указание его в предложении, когда оно не требуется, увеличивает стоимость, не добавляя ценности.
- Лёгкая ржавчина и оксиды на стали с открытой поверхностью. Это обычная лазерная очистка. Здесь нет толстого покрытия, которое нужно удалять, и поверхность обычно почти готова к нанесению системы покрытия.
- Одно толстое покрытие с тонким грунтом. Если при проверке покрытие легко отделяется и остаётся только лёгкий налёт, этапу лазерной очистки может быть достаточно обработать только переходные участки, а не всю поверхность.
- Поверхность, которую в любом случае придётся подвергнуть абразивной обработке. Там, где спецификация покрытия требует шероховатости, которую создаёт абразивная подготовка, лазерный этап добавляет проход по всей площади. Последовательность сохраняется, но второй этап нужно планировать как часть работ по покрытию, а не как дополнительную очистку.
Способ определить, какой случай применим, — испытание на реальном покрытии, проведённое до задействования оборудования и бригады.
Часто задаваемые вопросы
Может ли лазер самостоятельно удалить толстое покрытие?
Ненадежно, причем не без больших затрат энергии и многократных проходов. Лазер воздействует на поверхностный слой, поэтому толстое и прочно связанное покрытие необходимо удалять поэтапно, а тепло может повлиять на основание под ним. Для толстых покрытий проблемой становится само выделяемое ими тепло, и именно поэтому существует индукционный вариант.
Почему не нагреть покрытие сначала, а затем очистить его лазером?
Именно такая последовательность, и она работает. Смысл такого порядка в том, что покрытие необходимо физически удалить, поскольку тепло, предназначенное для воздействия на сталь, перестает действовать, когда между инструментом и заготовкой образуется рыхлый слой покрытия. Сначала нагрев, а затем лазерная очистка имеют смысл только в том случае, если покрытие удалено между этими этапами.
Должна ли одна и та же компания выполнять оба этапа?
Нет. Многие площадки выполняют удаление загрязнений одним подрядчиком, а подготовку поверхности — другим, и именно на этапе передачи теряется информация: результаты испытаний после этапа удаления, записи о том, что было обнаружено на стали, и карта переходных зон — это то, что необходимо для второго этапа. Компания, выполняющая второй этап, должна иметь результаты испытаний на руках до его начала.
Оборудование для первого этапа описано на странице системы удаления покрытия методом индукционного нагреваJSY CR2100индукционного удаления покрытия, а второй этат рассмотрен на страницах применения удаления покрытия трубопроводов и нанесения футеровки резервуаров для хранения. Сравнение трех методов показывает, что остается после каждого из них, а контактная форма принимает описание покрытия и основы, чтобы можно было оценить последовательность с учетом конкретной задачи.
Изучать дальше
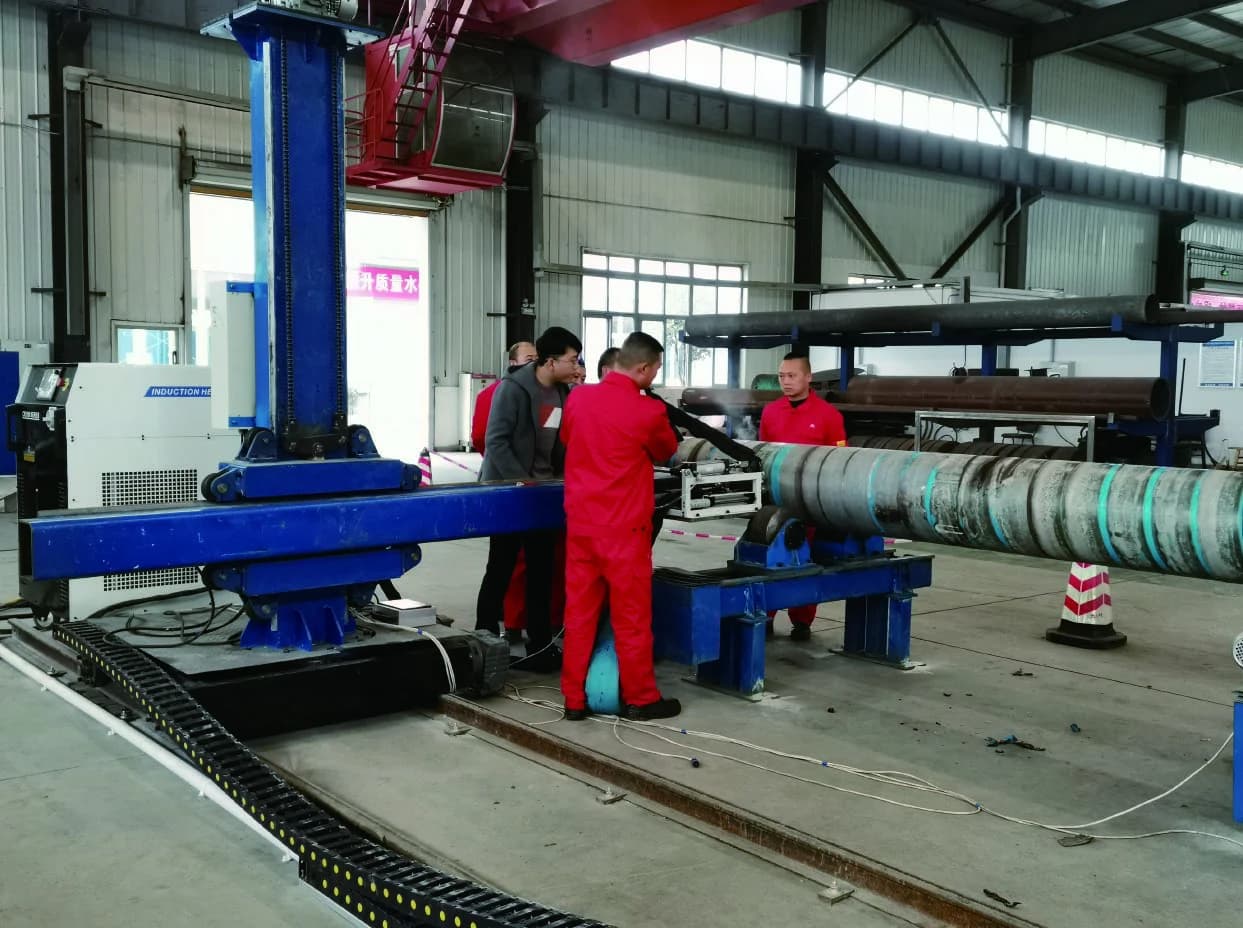
Удаление покрытия трубопровода: индукционный нагрев или абразивная очистка для внешних покрытий труб
Читать статью
Стоимость восстановления внутреннего покрытия резервуара: куда уходят деньги и что проверять в первую очередь
Читать статью