
Nettoyage par induction ou laser pour les REVÊTEMENTS épais : quelle étape vient en premier ?
Un travail de revêtement épais nécessite généralement deux méthodes dans un ordre fixe : le chauffage par induction libère le revêtement épais, tandis que le nettoyage au laser élimine le primaire et les résidus. Voici ce que realize chaque étape et comment la surface est contrôlée entre les deux.
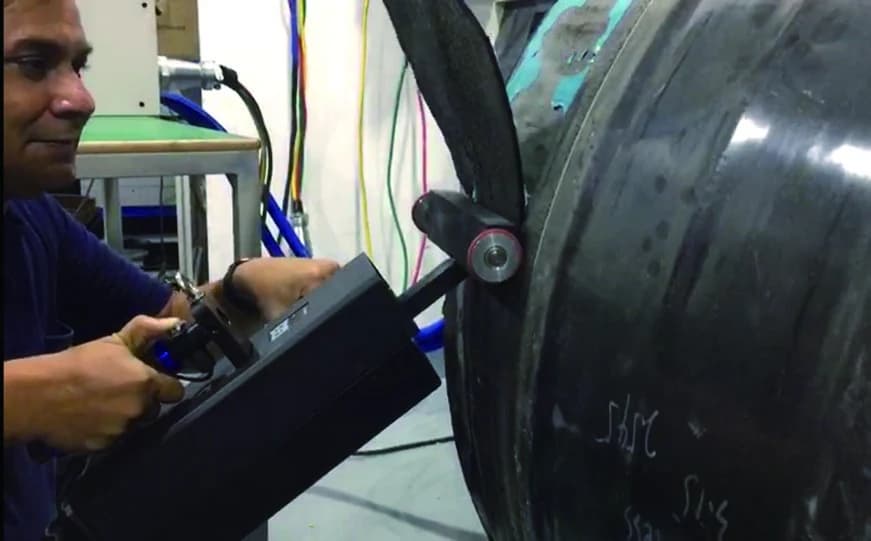
Un travail de revêtement épais nécessite généralement deux méthodes, dans un ordre fixe. Le chauffage par induction libère le revêtement épais afin qu’il puisse être raclé et recueilli, tandis que le nettoyage au laser élimine le primaire, la rouille et les résidus laissés sur l’acier. Inverser la séquence gaspille l’étape coûteuse : un laser ne peut pas retirer un revêtement encore lié, et le chauffage d’une surface déjà nettoyée élimine la couche sur laquelle il fallait travailler.
Cet article explique comment les deux étapes répartissent le travail, ce qui doit être vérifié entre elles et les trois cas où une seule méthode suffit.
Quelle étape doit être réalisée en premier
| Étape | Ce qu’elle élimine | Ce qu’elle laisse | Ce dont elle a besoin |
|---|---|---|---|
| Première | Le revêtement épais : le système de peinture, le revêtement intérieur, les accumulations importantes | De l’acier portant encore un primaire, de la rouille et un revêtement partiellement dégradé | Une plaque d’acier suffisamment épaisse pour encaisser la chaleur, et un accès pour l’outil |
| Deuxième | Primaire, rouille, résidus et fragments de revêtement restants | Une surface nettoyée, nécessitant encore un contrôle du profil | Une zone de traitement définie et la finition requise par le système de revêtement |
| Chacun séparément | Rouille, oxyde et peinture légère sur acier exposé | Une surface qui peut déjà être prête | Rien de plus que le nettoyage lui-même |
L'ordre n'est pas une préférence. Le chauffage fonctionne en affaiblissant la liaison entre le revêtement et l'acier, de sorte que le revêtement doit encore être présent. Le laser agit sur la couche superficielle, donc celle-ci doit encore être présente. Retirer la mauvaise couche élimine d'abord la capacité de l'autre méthode à effectuer son travail.
Ce que implique réellement la première étape
La première étape consiste en un retrait mécanique avec apport de chaleur. L’outil chauffe l’acier situé sous le revêtement, lequel se détache en flocons et en feuilles. L’opérateur le racle et le récupère. Rien n’est vaporisé : les déchets sont donc constitués de débris solides devant être ensachés puis évacués, tandis que la chaleur se dissipe dans la tôle.
Ce dernier point détermine si la première étape peut être utilisée ou non pour un travail donné. La paroi d’un réservoir et une canalisation sont toutes deux en acier, mais une tôle mince transfère la chaleur à ce qui se trouve derrière elle, et la vitesse de libération dépend du revêtement ainsi que de la tôle sur laquelle il est appliqué. La vitesse annoncée dans une brochure ne permet pas de planifier l’intervention d’une équipe tant qu’un essai n’a pas été réalisé sur le revêtement réel.
Comme le revêtement s’enlève par morceaux, la surface après la première étape est irrégulière. Certaines zones conservent encore du primaire, d’autres l’ont perdu, et les bords des zones arrachées laissent une transition. C’est normal, et c’est pourquoi la deuxième étape existe.
Ce que la deuxième étape doit remplir
C’est au niveau de la deuxième étape que la spécification du revêtement détermine le travail à effectuer. Avant l’application du nouveau système de revêtement, l’acier doit respecter les exigences de ce système, et ces exigences diffèrent.
- Propreté. Le primaire, la rouille et les fragments de revêtement doivent être éliminés de la surface. Le nettoyage laser agit sur la surface exposée, sans système de revêtement qui l’entrave, et traite les fragments ainsi que les résidus lors de la même passe.
- Profil. De nombreux systèmes de revêtement spécifient une rugosité de surface, et le nettoyage par sablage léger ne la crée pas à lui seul. Lorsque la spécification exige un profil défini, une préparation mécanique ou un travail abrasif reste nécessaire après l’étape laser. Il vaut mieux en décider au stade du devis plutôt que le jour même.
- Contamination. Lorsque l’ancien revêtement contenait des métaux lourds ou d’autres substances réglementées, les déchets doivent être gérés comme ce matériau dès le moment où il est gratté, et non triés ultérieurement.
Un second passage au laser suffit souvent à respecter l’exigence de propreté, car le nettoyage au laser est appliqué à une surface déjà dépourvue du revêtement lourd et donc accessible sur toute la zone. C’est l’objectif de cette séquence : la première étape rend la zone de travail accessible, et la seconde rend le travail acceptable.
Où se situe le coût d’un travail en deux étapes
Les deux étapes sont chiffrées séparément et ne sont pas comparables ligne par ligne. Une méthode utile pour les comparer consiste à calculer le coût au mètre carré de surface finie à partir des six mêmes postes décrits dans la comparaison des trois méthodes : équipement et financement, main-d’œuvre, énergie et refroidissement, gestion des déchets, préparation et isolation de la deuxième étape.
Deux choses surprennent généralement les acheteurs qui n’ont comparé之前 les méthodes de nettoyage. La première est que le travail de pelage représente une grande partie de la première étape et ne diminue pas avec une machine plus grande comme ils lmanaient. La seconde est que la deuxième étape, qui paraît mineure sur un schéma, est souvent celle qui détermine si la surface est conforme aux exigences de l’inspection. Ces deux raisons plaident pour tester une zone représentative avant la signature d’un devis plutôt qu’après.
Trois cas où une seule méthode suffit
Cette combinaison n’est pas toujours nécessaire, et la citer lorsqu’elle ne l’est pas ajoute des coûts sans apporter de valeur.
- De la rouille légère et de l’oxyde sur l’acier exposé. Il s’agit d’un nettoyage laser ordinaire. Aucun revêtement épais n’est à détacher, et la surface est généralement presque prête pour le système d’application du revêtement.
- Un revêtement épais unique avec une mince couche d’amorce. Si l’essai montre que le revêtement se détache proprement et ne laisse qu’un léger résidu, l’étape laser peut只需要 couvrir les zones de transition plutôt que toute la surface.
- Une surface qui devra de toute façon être décapée. Lorsque la spécification du revêtement exige un profil créé par une préparation abrasive, la phase laser ajoute un passage sur toute la zone. La séquence reste viable, mais la deuxième phase doit être planifiée dans le cadre du travail de revêtement, et non comme un nettoyage supplémentaire.
Le test sur le revêtement réel permet de déterminer le cas applicable, avant que l’équipement et l’équipe soient engagés.
Questions fréquentes
Un laser peut-il retirer à lui seul un revêtement épais ?
Pas de manière fiable, et pas sans beaucoup d’énergie et de passages répétés. Un laser agit sur la couche superficielle, de sorte qu’un revêtement épais et bien adhérent doit être éliminé par étapes, tandis que la chaleur peut affecter le substrat situé en dessous. Pour les revêtements épais, la chaleur dégagée par le revêtement lui-même devient le problème, ce qui explique l’existence de la voie par induction.
Pourquoi ne pas chauffer d’abord le revêtement, puis le nettoyer au laser ?
C’est bien cet ordre, et il fonctionne. L’intérêt de cet ordre est que le revêtement doit être physiquement éliminé, car la chaleur censée atteindre l’acier cesse d’agir dès qu’une couche de revêtement détachée s’interpose entre l’outil et la tôle. Chauffer d’abord, puis nettoyer au laser, n’a de sens que si le revêtement est éliminé entre ces deux étapes.
Les deux étapes doivent-elles être réalisées par la même entreprise ?
Non. De nombreux sites confient le décapage à une entreprise et la préparation de surface à une autre, et c’est au moment du passage entre les deux que l’information se perd : les résultats des essais de la phase de décapage, les relevés de ce qui a été constaté sur l’acier et la cartographie des zones de transition sont autant d’informations dont la seconde phase a besoin. Quelle que soit l’entreprise qui réalise la seconde phase, elle doit disposer des résultats des essais avant de commencer.
L’équipement de la première étape est traité sur la page du JSY CR2100système de décapage de revêtements par induction, et la deuxième étape est couverte par les pages d’application relatives à la suppression du revêtement des pipelines et le revêtement des réservoirs de stockage. La comparaison des trois méthodes expose ce que chacune d’elles laisse en place, et le formulaire de contact permet de saisir une description du revêtement et du substrat afin d’analyser la séquence au regard du travail réel.
Continuer l’exploration
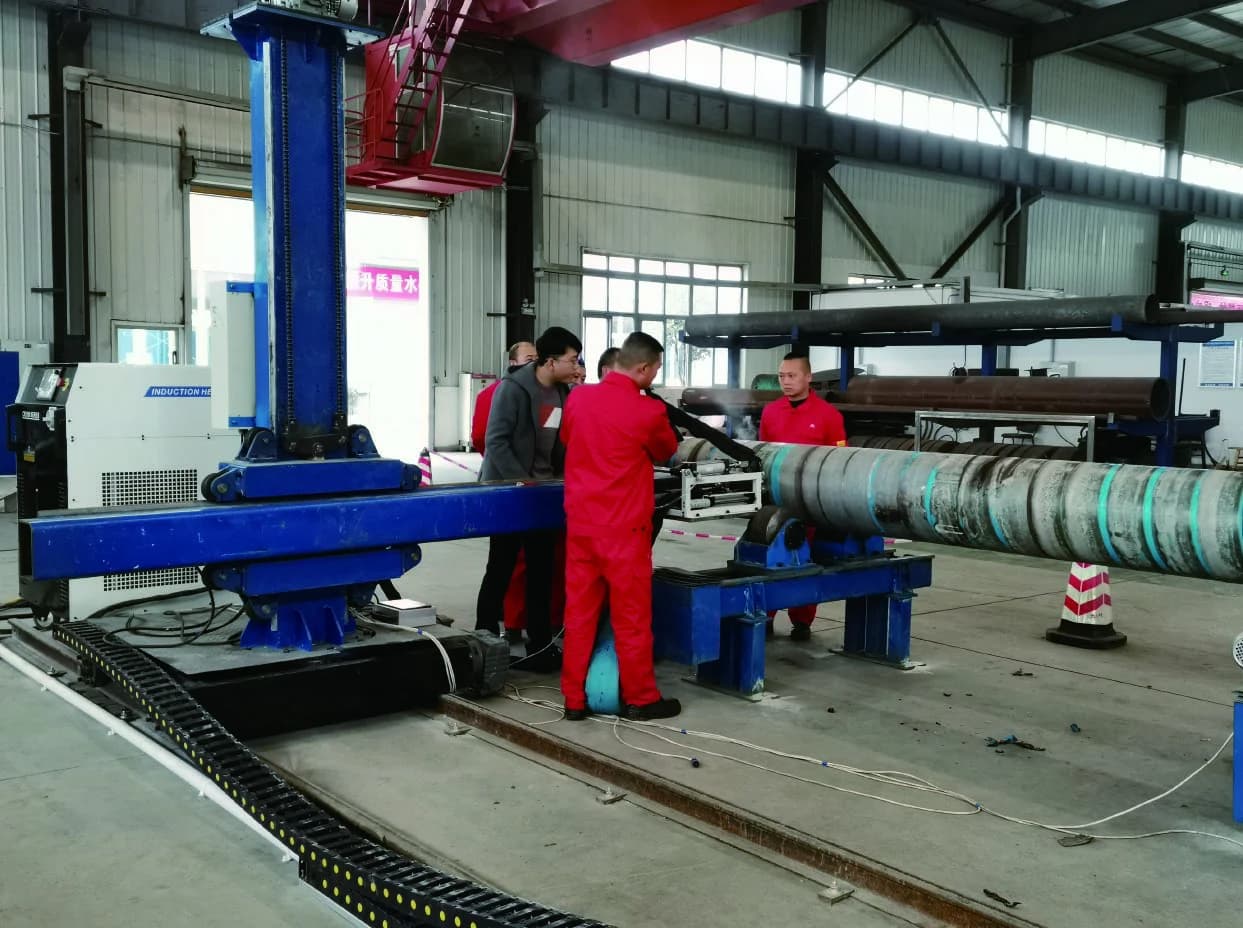
Dépose du revêtement de pipeline : chauffage par induction ou sablage abrasif pour revêtements extérieurs de tuyaux
Lire l’article
Coût du revêtement interne d’une cuve : où va l’argent et quoi tester en premier
Lire l’article