
Dépose du revêtement de pipeline : chauffage par induction ou sablage abrasif pour revêtements extérieurs de tuyaux
Le chauffage par induction détache le revêtement de la paroi du tuyau afin qu’il puisse être raclé ; le sablage abrasif l’élimine et laisse un profil prêt pour le recoat. Coût au mètre de chaque méthode et points à vérifier avant un devis.
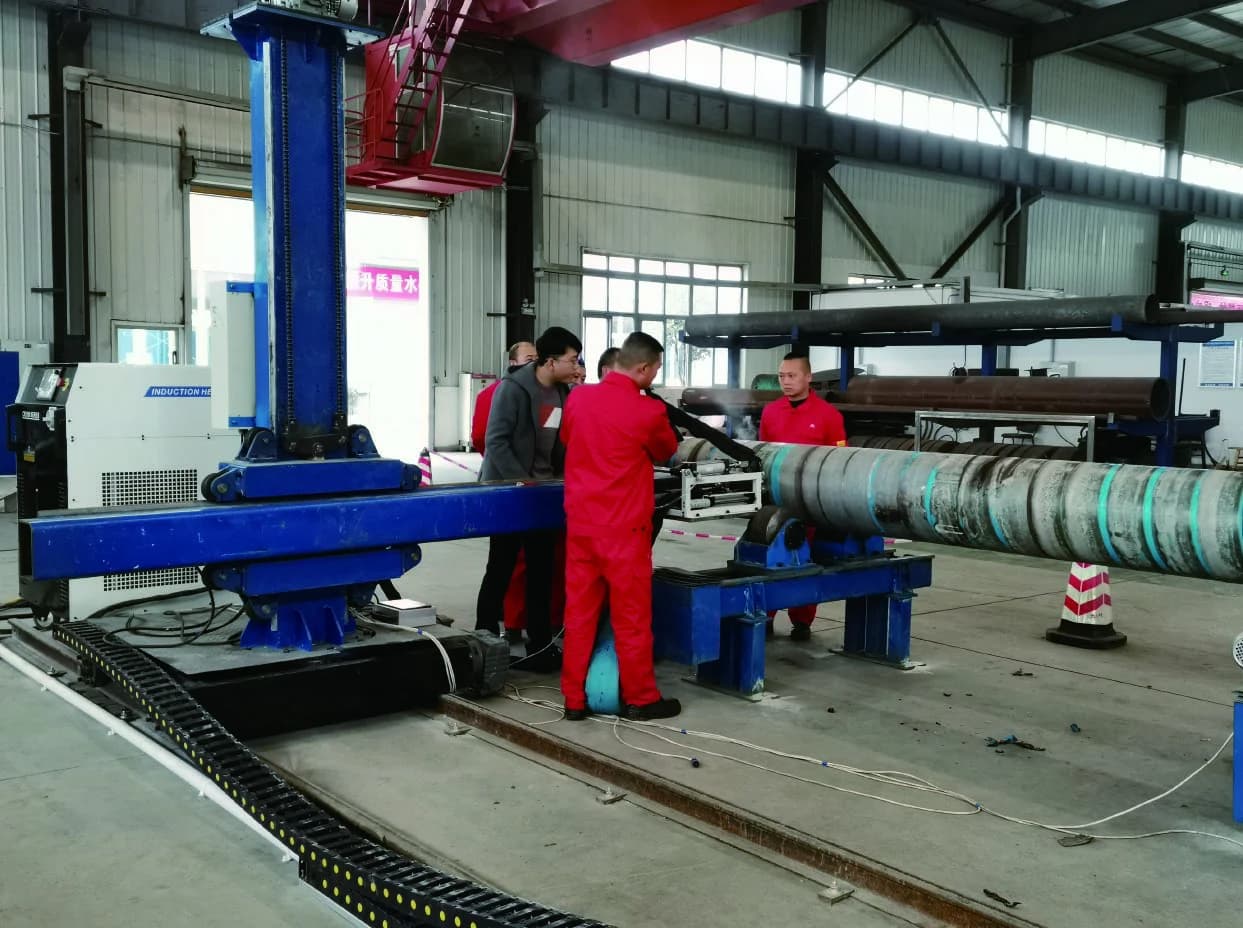
Le chauffage par induction et le sablage abrasif permettent de déposer un revêtement extérieur de tuyau par des moyens différents et laissent le tuyau dans des états différents. Le chauffage par induction détache le revêtement de la paroi du tuyau afin qu’il puisse être raclé puis recueilli ; le sablage élimine le revêtement à l’aide d’un abrasif et laisse un profil que le système de revêtement suivant peut accepter. La méthode la moins coûteuse dépend du revêtement, du diamètre du tuyau, de l’accessibilité et de l’état final requis pour la surface.
Les deux méthodes sont souvent comparées comme si elles remplissaient la même fonction. Or ce n’est pas le cas, et la différence se révèle à la dernière étape plutôt qu’à la première : l’état de l’acier lorsque l’équipe range ses affaires. Cet article explique ce que chaque méthode fait à un tuyau, ce qui doit être vérifié avant l’utilisation de l’une ou l’autre et dans quel cas le chauffage par induction est la mauvaise réponse.
Ce que chaque méthode fait au tuyau
| Chauffage par induction | Sablage abrasif | |
|---|---|---|
| Ce sur quoi il agit | La liaison entre le revêtement et la paroi du tuyau | Le revêtement lui-même, emporté par un abrasif |
| Comment le revêtement s’élimine | Arraché en feuilles et en éclats, collecté | Entraîné sous forme de poussière d’abrasif et de revêtement |
| Déchets | Le revêtement retiré uniquement | Le revêtement et l’abrasif usagé |
| Surface après traitement | Revêtement éliminé ; primaire, rouille et absence de relief | Revêtement éliminé ; un profil défini pour le nouveau système |
| Travaux complémentaires | Généralement nécessaires avant un nouveau revêtement | Généralement pas nécessaires |
| Applications adaptées | Acier, avec un outil adapté au diamètre | La plupart des substrats |
Considérez ce tableau comme un argument économique, et non comme un jugement de qualité. L’induction l’emporte sur les postes équipement et déchets. Le sablage l’emporte sur le poste finition, car la surface qu’il laisse est celle qu’exige la spécification de revêtement. Un chantier où le tuyau doit être prêt à recevoir un nouveau système de revêtement sans préparation supplémentaire est souvent moins coûteux par sablage, même si le sablage lui-même coûte plus cher.
Ce que détermine le revêtement lui-même
Les revêtements externes des tuyaux ne sont pas constitués d’un seul matériau. Le bitume, l’époxy au goudron de houille, le polyuréthane, l’époxy chargé en éclats de verre et les multicouches de polyoléfine utilisés sur les longues canalisations se comportent différemment, et la chaleur nécessaire pour les déposer varie selon le matériau et l’épaisseur. C’est pourquoi la documentation propre à l’exploitant concerning les revêtements et un essai sur une section représentative importent davantage ici que toute description générale du processus.
Deux chiffres sont utiles avant même de commencer la conversation : l'épaisseur mesurée du revêtement et l'épaisseur de la paroi de l'acier situé en dessous. Le second détermine si la chaleur peut être utilisée. Un tuyau fin conduit la chaleur de l'autre côté, où elle peut atteindre le revêtement opposé, un joint, une vanne ou un câble. L'épaisseur de la paroi du tuyau n'est pas un détail à vérifier plus tard ; c'est la première chose à vérifier.
L'accès détermine le planning
Les interventions sur les pipelines se déroulent dans des endroits difficiles : à l'air libre dans une tranchée, dans un tunnel, au-dessus d'un franchissement d'eau, sur un rack dans une usine ou sur une plateforme offshore. L'outil doit atteindre l'extérieur du tuyau et continuer à l'atteindre sur toute la section. Un tuyau de grand diamètre ne peut pas être traité d'un seul côté avec un flexible court, et les équipes doivent souvent intervenir des deux côtés du tuyau, parfois en hauteur.
C’est ici aussi que les deux méthodes se distinguent le plus nettement. Le sablage nécessite une enceinte autour du tuyau pour retenir l’abrasif et la poussière, ainsi qu’un endroit où évacuer les médias usagés. L’induction nécessite sur place une alimentation électrique et un refroidissement, et produit des débris qui doivent être collectés, mais elle ne nécessite pas d’enceinte.
Rien de tout cela ne fonctionne sur une conduite qui transporte un produit. Le chauffage d’une conduite sous pression n’est pas une décision prise par l’équipement : il relève de l’exploitant de la canalisation, qui doit accepter la limite de température pour l’ensemble du système plutôt que pour le seul tronçon concerné. Si une conduite est en service, les travaux attendent un arrêt, et un devis doit être établi en supposant un arrêt.
Où passe l’argent
Pour un projet sur une canalisation, le coût rendu au mètre est composé des mêmes postes que tous les autres travaux de préparation de surface :
- Équipement et mobilisation. Une source d’alimentation, un groupe de refroidissement, un transformateur et les packs d’outils doivent atteindre le site et, sur un itinéraire isolé, ils peuvent parcourir une longue distance pour y arriver.
- Main-d’œuvre de décapage. La chaleur décolle le revêtement ; une personne doit encore le gratter. C’est le poste le plus important dans la plupart des projets sur pipeline.
- Accès et hauteur de travail. Travailler au-dessus d’une tranchée ou sur une plateforme coûte plus au mètre que travailler sur un lit plat.
- Élimination des déchets. Le sablage produit des déchets d’abrasif et de revêtement ; l’induction produit des débris de revêtement. Les deux en laissent sur le site.
- Préparation de la surface ensuite. L’étape qui détermine si l’induction était réellement moins coûteuse.
- Isolation et gestion du trafic. Sur une route en exploitation, il s’agit souvent du poste le plus élevé de tous, et cela n’a rien à voir avec la méthode.
Un point de spécification mérite d’être mentionné ici plutôt que dans une brochure. L’unité tout-en-un 60 kVA fonctionne avec un cycle de fonctionnement de 50 % au-delà de 40 kVA, tandis que les sources de courant de type séparé 30 et 60 kVA ainsi que l’unité tout-en-un 30 kVA fonctionnent en continu. Pour une conduite rectiligne, c’est la différence entre une machine qui fonctionne toute la journée et une autre qui doit s’arrêter. La configuration suit donc le rythme des postes de travail, et pas uniquement le diamètre de la conduite. La page de la plateforme CR2100plateforme présente les modèles, la puissance de sortie et la configuration de refroidissement.
Ce que le retrait de revêtement par induction ne fait pas
- Ce n’est pas une méthode pour une ligne en service. Le chauffage d’une ligne transportant un produit sous pression nécessite l’approbation de l’opérateur et un examen de la limite de température de l’ensemble du système.
- Il ne laisse pas une surface prête à recevoir un revêtement. Le primaire, la rouille et le profil de l’acier nu doivent encore être traités.
- Ce n’est pas une solution universelle pour tous les matériaux. La chaleur doit être absorbée par un tuyau en acier. Les autres supports nécessitent leur propre validation.
- Aucune limite d’épaisseur n’est imposée. Il n’existe pas de valeur générale applicable à tous les revêtements et à tous les tubes. Le chiffre est obtenu par un essai sur une section représentative.
- Le fait d’être nouveau ne le rend pas moins cher. La comparaison porte sur le coût par mètre de tube fini, y compris la préparation ultérieure.
Éléments à vérifier avant un devis
- Nuance de l’acier et épaisseur de paroi. L’épaisseur minimale capable de supporter la chaleur.
- Le système de revêtement. Matériau, structure des couches, épaisseur mesurée et données de sécurité de l’ancien revêtement.
- Diamètre du tuyau et longueur du tronçon. Ils déterminent l’outil, l’accès et l’équipe.
- Où se trouve le tuyau. En surface, dans une tranchée, sur une plateforme, au-dessus de l’eau. Cela modifie la mobilisation davantage que la méthode.
- Si la conduite est en service. Si oui, les travaux sont planifiés en tenant compte d’un arrêt.
- Ce pour quoi la surface doit être prête. Le système de revêtement qui suit détermine si une préparation supplémentaire relève de cette intervention ou de la suivante.
La page de l’application de retrait de revêtement de pipeline présente les mêmes questions pour les travaux sur pipeline, et l’étape à effectuer en premier pour un revêtement épais explique comment le nettoyage par induction et le nettoyage au laser se répartissent. Envoyez les données du tube via le formulaire de contact et la configuration pourra être examinée par rapport à l’exécution réelle.
Questions fréquentes
Le chauffage par induction peut-il retirer un revêtement de bitume d’un pipeline ?
Le bitume fait partie des revêtements qui se décollent sous l’effet de la chaleur, et la réponse dépend toujours des mêmes trois éléments : l’épaisseur de la paroi en acier située en dessous, l’épaisseur mesurée du revêtement et l’outil adapté au diamètre du tuyau. Un essai sur une section représentative du tuyau réel permet de trancher. Aucune description générale du procédé ne permet de le déterminer pour une ligne précise.
Le décapage par induction est-il moins coûteux que le sablage pour retirer le revêtement d’un tuyau ?
Sur la ligne d’équipement et la ligne de déchets, généralement oui : il n’y a pas d’abrasif à acheter, à transporter ou à éliminer, et le revêtement part sous forme de débris solides. Le résultat final peut aller dans l’autre sens. Le sablage laisse un profil que la spécification du revêtement peut accepter directement, tandis que l’induction laisse l’acier à préparer. La comparaison qui tranche est le coût par mètre de tuyau prêt pour le nouveau système de revêtement.
Combien de temps prend le travail sur une canalisation ?
Le chiffre qui compte n’est pas le débit de chauffage, mais le débit effectif : les mètres de tuyaux traités par jour, le revêtement retiré, les débris collectés et la surface laissée dans l’état requis pour l’étape suivante. Ce chiffre provient d’un essai et des conditions d’accès du jour ; c’est sur cette base qu’un devis doit être établi. Le débit publié pour l’équipement correspond à des conditions précisées ; il ne s’agit pas d’une promesse concerning une intervention spécifique.
Continuer l’exploration
Coût du revêtement interne d’une cuve : où va l’argent et quoi tester en premier
Lire l’article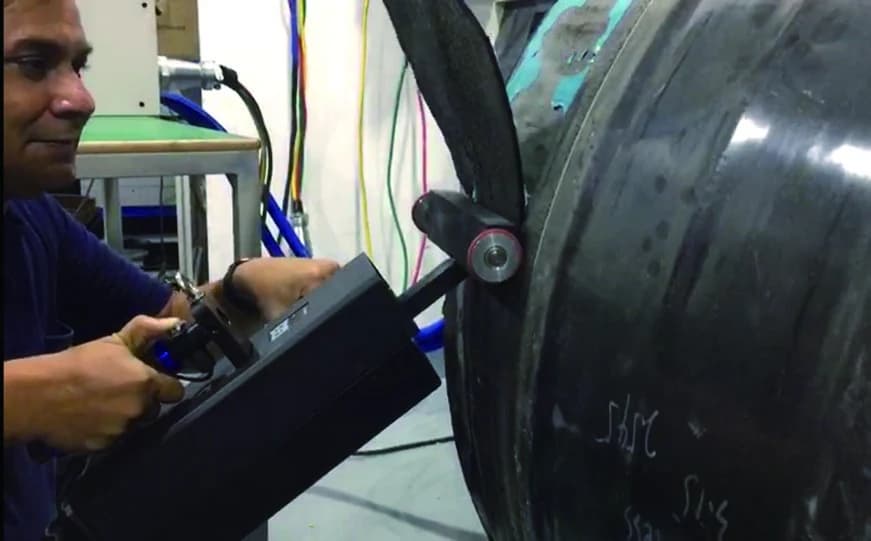
Nettoyage par induction ou laser pour les REVÊTEMENTS épais : quelle étape vient en premier ?
Lire l’article