
Eliminación de recubrimientos de tuberías: inducción frente a chorreado abrasivo para recubrimientos externos de tuberías
El calentamiento por inducción afloja el recubrimiento de la pared de la tubería para poder rascarlo; el chorreado abrasivo lo retira y deja un perfil preparado para la recomposición. Coste por metro de cada método y aspectos que deben comprobarse antes de solicitar un presupuesto.
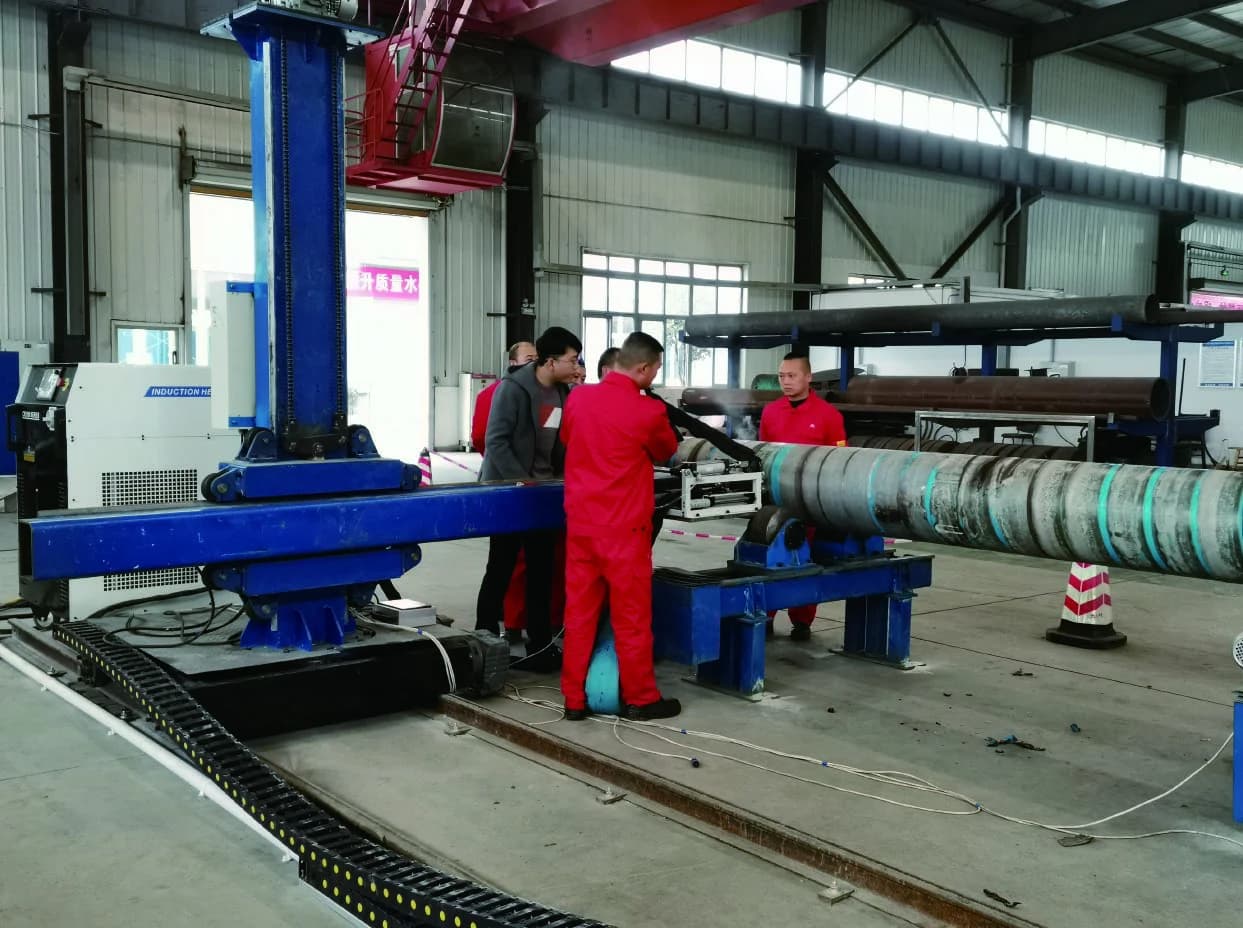
El calentamiento por inducción y el chorreado abrasivo eliminan el recubrimiento externo de una tubería mediante procedimientos diferentes y dejan la tubería en estados distintos. La inducción afloja el recubrimiento de la pared de la tubería para poder rascarlo y recogerlo; el chorreado retira el recubrimiento mediante un abrasivo y deja un perfil que el siguiente sistema de recubrimiento puede aceptar. Cuál de los dos métodos cuesta menos depende del recubrimiento, el diámetro de la tubería, el acceso y el aspecto que deba tener la superficie al finalizar.
Ambos métodos suelen compararse como si cumplieran la misma función. No es así, y la diferencia aparece en el último paso, no en el primero: el estado del acero cuando la cuadrilla termina el trabajo. Este artículo explica qué le hace cada método a una tubería, qué debe comprobarse antes de utilizar cualquiera de ellos y cuándo la inducción no es la solución adecuada.
Qué efecto tiene cada método en la tubería
| Calentamiento por inducción | Chorreado abrasivo | |
|---|---|---|
| Sobre qué actúa | La unión entre el recubrimiento y la pared del tubo | El propio recubrimiento, transportado por un abrasivo |
| Cómo se retira el recubrimiento | Raspado en láminas y escamas, recogido | Transportado en forma de polvo de abrasivo y de recubrimiento |
| Residuos | Solo el recubrimiento retirado | Recubrimiento más el abrasivo utilizado |
| Superficie posterior | Recubrimiento eliminado; imprimación, óxido y sin perfil | Recubrimiento eliminado; un perfil definido para el nuevo sistema |
| Trabajos complementarios | Normalmente necesarios antes de volver a recubrir | Normalmente no se necesitan |
| Para qué son adecuados | Acero, con la herramienta ajustada al diámetro | La mayoría de los sustratos |
Interprete esa tabla como un argumento de costes, no como un juicio de calidad. La inducción gana en la partida de equipos y en la de residuos. El granallado gana en la partida de acabado, porque la superficie que deja es la que exige una especificación de recubrimiento. Un trabajo en el que la tubería debe estar preparada para un nuevo sistema de recubrimiento sin preparación adicional suele ser más barato mediante granallado, aunque el propio granallado cueste más.
Lo que decide el propio recubrimiento
Los recubrimientos externos de las tuberías no son un mismo material. El betún, el epoxi de brea de carbón, el poliuretano, el epoxi con escamas de vidrio y las multicapas de poliolefino utilizadas en líneas de larga distancia se comportan de manera diferente, y el calor necesario para desprenderlos varía según el material y el espesor. Por eso, la documentación del propio operador sobre el recubrimiento y una prueba en una sección representativa son más importantes aquí que cualquier descripción general del proceso.
Conviene tener dos cifras antes de empezar la conversación: el espesor medido del recubrimiento y el espesor de la pared del acero que hay debajo. La segunda determina si el calor puede utilizarse o no. En un tubo delgado, el calor se transmite hasta el otro lado, donde puede alcanzar el recubrimiento opuesto, un sello, una válvula o un cable. El espesor de la pared del tubo no es un detalle que pueda comprobarse más adelante; es lo primero que hay que revisar.
El acceso determina el calendario
Los trabajos en tuberías se realizan en lugares complicados: sobre el nivel del suelo, en una zanja, dentro de un túnel, sobre un cruce de agua, en una estructura dentro de una planta o en una plataforma marina. La herramienta tiene que alcanzar el exterior del tubo y seguir alcanzándolo a lo largo del tramo. Un tubo de gran diámetro no se puede trabajar desde un solo lado con una manguera corta, y el equipo de trabajo a menudo debe operar en ambos lados del tubo, a veces en altura.
Este es también el punto en que ambos métodos se diferencian con mayor claridad. El chorreado requiere un recinto alrededor de la tubería para retener el abrasivo y el polvo, así como un lugar donde desechar el medio utilizado. La inducción requiere una fuente de alimentación y refrigeración in situ, y genera residuos que deben recogerse, pero no necesita un recinto.
Nada de esto funciona en una línea que transporta producto. Calentar una línea presurizada no es una decisión que tome el equipo: corresponde al operador de la tubería, quien debe aceptar el límite de temperatura para todo el sistema, no solo para el tramo intervenido. Si una línea está en servicio, el trabajo espera a que se produzca un cierre, y la cotización debe redactarse asumiendo dicho cierre.
A dónde va el dinero
En un trabajo de tubería, el coste entregado por metro se compone de los mismos elementos que cualquier otro trabajo de preparación de superficies:
- Equipos y movilización. Una fuente de alimentación, un enfriador, un transformador y los kits de herramientas deben llegar a la obra y, en una ruta remota, pueden recorrer un largo trayecto para llegar allí.
- Mano de obra de retirada. El calor ablanda el recubrimiento; una persona todavía tiene que rascarlo. Esta es la partida más importante en la mayoría de los trabajos de tuberías.
- Acceso y altura de trabajo. Trabajar sobre una zanja o en una plataforma cuesta más por metro que trabajar sobre una base nivelada.
- Eliminación de residuos. El abrasiveo genera residuos de abrasivo y de recubrimiento; la inducción genera restos de recubrimiento. Ambos se llevan fuera de la obra.
- Preparación posterior de la superficie. El paso que determina si la inducción llegó a ser más barata.
- Aislamiento y gestión del tráfico. En una ruta en servicio, esta suele ser la partida más grande de todas y no tiene nada que ver con el método.
Aquí conviene recoger una especificación que no debería aparecer solo en un folleto. La unidad 60 kVA todo en uno funciona al 50 % de ciclo de trabajo por encima de 40 kVA, mientras que las fuentes de potencia separadas 30 y 60 kVA y la unidad 30 kVA todo en uno funcionan de forma continua. En una sección recta de tubería, esa diferencia separa una máquina que funciona todo el día de otra que tiene que detenerse. Por tanto, la configuración se ajusta al régimen de turnos del trabajo, no solo al diámetro de la tubería. La página de la plataforma CR2100 enumera los modelos, la potencia y la disposición de refrigeración.
Lo que la eliminación de recubrimiento por inducción no hace
- No es un método para una línea en servicio. Calentar una línea que transporta producto a presión requiere la aprobación del operador y una revisión del límite de temperatura de todo el sistema.
- No deja una superficie preparada para el recubrimiento. Aún deben tratarse la imprimación, el óxido y el perfil del acero desnudo.
- No es una solución universal para todos los materiales. El calor debe ser absorbido por una tubería de acero. Los demás sustratos requieren su propia validación.
- No tiene límite de espesor. No existe una cifra general que sirva para todos los recubrimientos y tubos. La cifra se obtiene mediante un ensayo sobre una sección representativa.
- No es más barato por ser nuevo. La comparación se realiza por metro de tubo acabado, incluida la preparación posterior.
Qué comprobar antes de pedir presupuesto
- Grado del acero y espesor de pared. El espesor mínimo que puede soportar el calor.
- El sistema de recubrimiento. Material, estructura de capas, espesor medido y datos de seguridad del recubrimiento antiguo.
- Diámetro de la tubería y longitud del tramo. Estos factores determinan la herramienta, el acceso y el personal.
- Ubicación de la tubería. Sobre tierra, en una zanja, sobre una plataforma o sobre el agua. Esto afecta más a la movilización que al método.
- Si la línea está en servicio. Si lo está, el trabajo se planifica en torno a una parada.
- Para qué debe estar preparada la superficie. El sistema de recubrimiento posterior decide si la preparación adicional corresponde a este trabajo o al siguiente.
La página de solicitudes para la eliminación de recubrimientos de tuberías plantea las mismas preguntas para los trabajos en tuberías, y qué paso va primero en un trabajo con un recubrimiento grueso explica cómo se reparten el trabajo el calentamiento por inducción y la limpieza láser. Envíe los datos de la tubería a través del formulario de contacto y la configuración podrá revisarse en relación con la operación real.
Preguntas frecuentes
¿Puede el calentamiento por inducción eliminar un recubrimiento de betún de una tubería?
El betún se encuentra entre los recubrimientos que se desprenden con el calor, y la respuesta sigue dependiendo de los mismos tres factores: el espesor de la pared de acero subyacente, el espesor medido del recubrimiento y la herramienta adaptada al diámetro del tubo. Una prueba realizada en una sección representativa de la tubería real lo esclarece. Ninguna descripción general del proceso lo resuelve para una línea concreta.
¿Es el inducido más económico que el arenado para eliminar recubrimientos de tuberías?
En la línea de equipo y la línea de residuos, normalmente sí: no hay abrasivo que comprar, transportar ni desechar, y el recubrimiento sale como residuos sólidos. El resultado final puede ser el contrario. El granallado deja un perfil que una especificación de recubrimiento puede aceptar directamente, mientras que la inducción deja el acero pendiente de preparación. La comparación que lo resuelve es el coste por metro de tubería listo para el nuevo sistema de recubrimiento.
¿Cuánto tarda el trabajo en una tubería?
La cifra que importa no es la velocidad de calentamiento, sino el rendimiento real: los metros de tubería por día a los que se retira el recubrimiento, los residuos recogidos y la superficie en el estado que necesita el siguiente paso. Esa cifra procede de una prueba y del acceso disponible ese día, y es la base sobre la que debe redactarse una cotización. La tasa publicada para el equipo es una cifra con condiciones declaradas, no una promesa sobre una ruta concreta.
Siga explorando
Coste del revestimiento de tanques de almacenamiento: dónde se va el dinero y qué comprobar primero
Leer artículo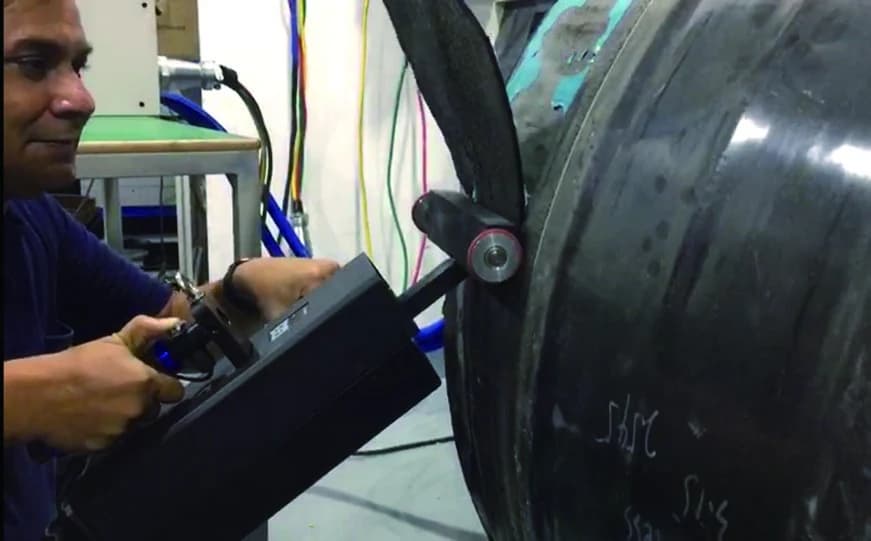
Limpieza por inducción frente a limpieza láser para recubrimientos gruesos: ¿qué paso va primero?
Leer artículo