
配管の塗膜除去:外部配管の塗膜に対する誘導加熱と噴射処理の比較
誘導加熱は配管の塗膜を壁から緩めて削り取れるようにし、噴射処理は塗膜を除去して再塗装.readyな表面形状にします。1メートル当たりの費用と、見積もりの前に確認すべき点をご紹介します。
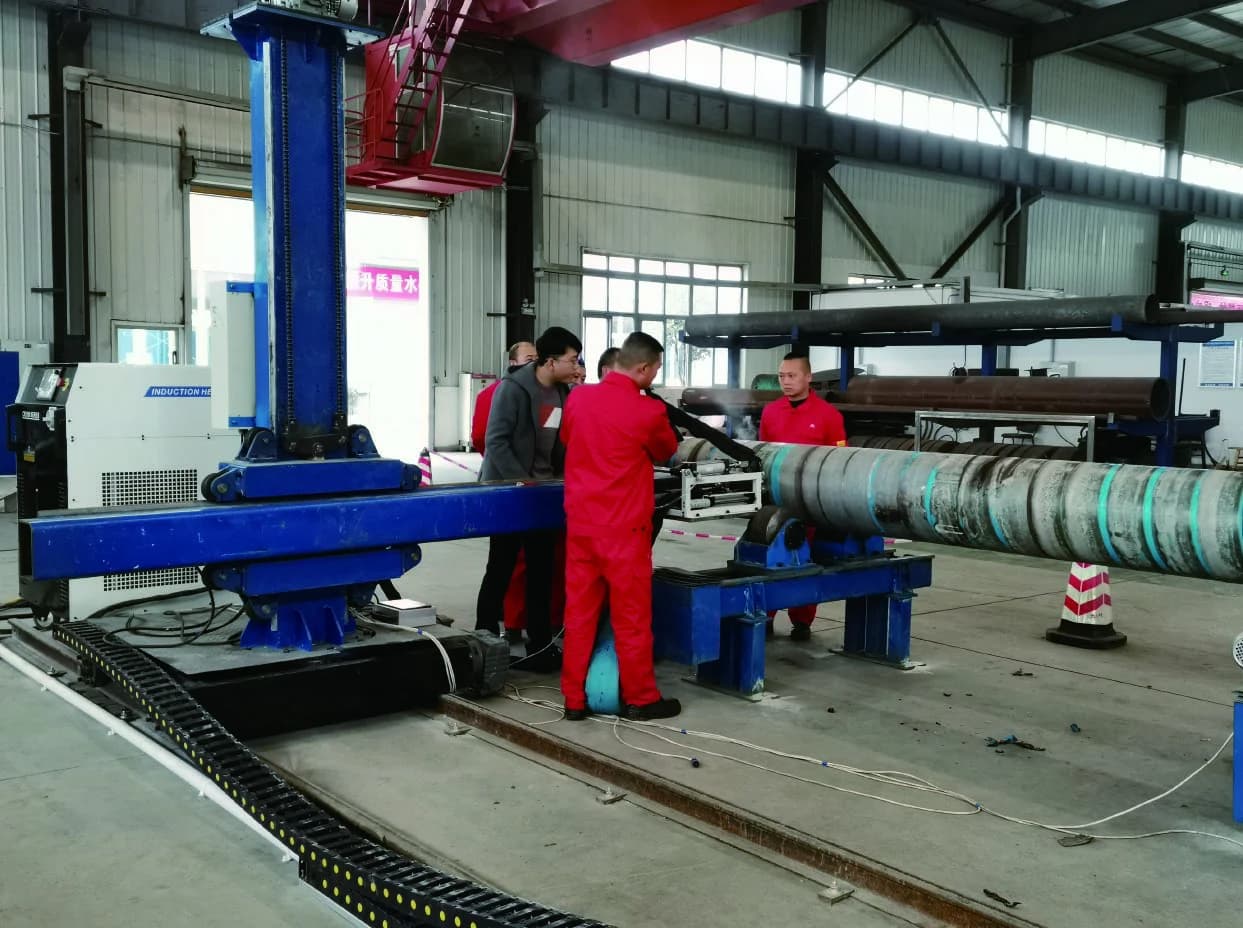
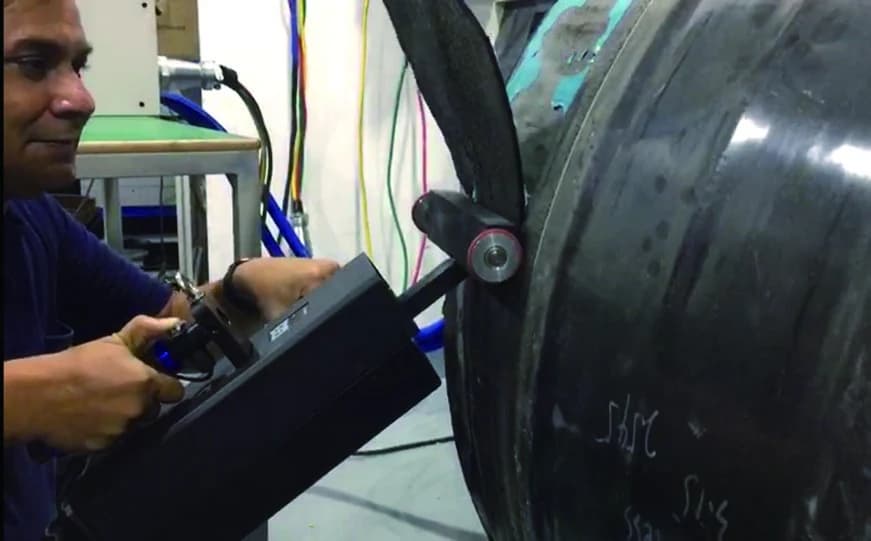
誘導加熱と噴射処理では、外部配管の塗膜の除去方法が異なり、処理後の配管の状態も異なります。誘導加熱は塗膜を配管壁から緩め、削り取って回収できるようにします。噴射処理は噴射材で塗膜を除去し、次のコーティング材が受け入れられる表面形状にします。どちら的费用が安いかは、塗膜の種類、配管径、アクセス条件、最終的な表面状態によって変わります。
この2つは、同じ作業を行うものとして比較されることが多いですが、異なる方法ではありません。その違いは最初ではなく最後、つまり作業員が撤収する時の鋼材の状態に現れます。この-PE_URL_article__Explorer__和方法が配管に与える影響や、使用前に確認すべき事項、および誘導加熱が適さない場合について説明します。
各方法が配管に与える影響
| 誘導加熱 | アブラシブブラスト | |
|---|---|---|
| 作用対象 | 塗膜と管壁の接着層 | 研磨材とともに運ばれる塗膜そのもの |
| 塗膜が除去される仕組み | シート状や片状に削り取られ、回収される | 研磨材および塗膜の粉塵として排出される |
| 廃棄物 | 除去した塗膜のみ | 塗膜と使用済み研磨材 |
| 処理後の表面 | 塗膜は除去済み;プライマーとさびがあり、凹凸なし | 塗膜は除去済み;新システム向けに所定の凹凸形状 |
| 後処理 | 再塗装前には通常必要 | 通常不要 |
| 適用対象 | 鋼材(工具を直径に合わせて選択) | ほとんどの母材 |
この表は品質評価ではなく、原価の判断材料として読んでください。誘導方式は設備費と廃棄物処理の面で優れています。ブラスト方式は仕上げ工程で優れています。ブラスト後の表面が塗装仕様が求める状態になるためです。配管を追加の前処理なしに新たな塗装システムに対応できる状態まで仕上げる必要がある作業では、ブラスト自体の費用 Concordia Despite higher cost of blasting, overall blasting is often more economical.
塗装そのものが決めること
外部配管の塗装は単一の材料ではありません。ビットumen、コールタールエポキシ、ポリウレタン、ガラスフレークエポキシ|Long distance lines.|長距離パイプラインに採用されるポリECs的多層塗装は、それぞれ異なる挙動を示します。また、塗膜を剥離するために必要な熱量は、材料と膜厚によって異なります。そのため、この分野では一般的な工程 설명よりも、オペレーター自身の塗装関連文書と、代表区間での試験が重要となります。
会話を始める前に把握しておきたい数字が2つあります。測定した塗膜厚と、その下にある鋼管の肉厚です。2つ目によって、熱を利用できるかどうかが決まります。薄肉パイプは熱を反対側まで伝えます。そこで、遠側の塗膜、シール、バルブ、またはケーブルに熱が到達する可能性があります。パイプの肉厚は後で確認する詳細事項ではありません。最初に確認すべき条件です。
アクセス条件が日程を決める
パイプライン作業は FilipinosCRP場所で行われます。地上の溝の中、トンネル内、水路をまたぐ場所、プラント内のラック上、または海洋プラットフォーム上です。工具はパイプの外側に届き、その区間の全域に届き続けなければなりません。大径のパイプは、短いリードでは片側から作業できず、作業員はしばしばパイプの両側から作業する必要があります。高所での作業になる場合もあります。
ここでも、2つの方法の違いが最も明確になります。ブラスト処理には、研磨材と粉じいを閉じ込めるための囲い、および使用済み媒体を排出する場所が必要です。一方、インダクションには onsiteの電源と冷却設備が必要で、集めなければならない残骸物が生じますが、囲いは不要です。
製品を送っている配管では、いずれも機能しません。圧力状態の配管を加熱するかどうかを作業側が判断するのではありません。これはパイプライン運用者の決定事項であり、施工区間だけでなくシステム全体の温度制限を受け入れる必要があります。配管が運転中なら、停止を待つまで作業は行えず、見積もoriousも停止を前提として作成すべきです。
コストの使いどころ
配管の作業における納入後の1メートル当たりコストは、他のいずれの素地調整作業と同じ項目から算出されます。
- 機材および現場搬入。 電源装置、チラー、変圧器および工具パックを現場まで運ぶ必要があり、遠隔地を結ぶルートでは、そこまで長距離輸送が必要になる。
- 除去作業。 熱によって塗膜が除去されるが、人が削ぎ取る作業を残す。パイプライン作業のほとんどでは、これは最大の費用項目となる。
- 作業アクセスおよび作業高さ。 溝をまたいで作業する場合やプラットフォーム上で作業する場合は、平坦な地盤での作業Ijamanthan、1メートル当たりのコスト是高くなる。
- 廃棄物除去。 ブラスト処理では研磨材と塗膜の廃棄物が生じ、誘導処理では塗膜片が生じます。いずれも現場に残ります。
- その後の表面処理。 誘導処理の方が安かったかどうかを左右する工程です。
- 隔離と交通管理。 稼働中の施工区間では、これが全体の工程で最も大きな項目になることが多く、方法とは無関係です。
ここで説明すべき仕様上の点があります。カタログに任せるべきではありません。60 kVAの一体型ユニットは、40 kVAを超えると半デューティで動作する一方、30と60 kVAの分離型電源、および30 kVAの一体型は連続運転できます。直線配管の作業では、これが一日中稼働できる機械と、途中で停止しなければならない機械の違いになります。したがって、構成は配管径だけでなく、作業のシフトパターンにも従います。CR2100プラットフォームのページには、モデル、出力および冷却構成が掲載されています。
誘導塗装除去が行わないこと
- 稼働中のラインに対する方法ではありません。 圧力下で製品を流しているラインを加熱するには、オペレーターの承認とシステム全体の温度上限の確認が必要です。
- 塗装可能な表面にはなりません。 プライマー、さび、および素地鋼の凹凸形状は、引き続き処理が必要です。
- すべての素材に対する万能な解決策ではありません。 熱は鋼管に吸収されなければなりません。他の基材にはそれぞれ独自の検証が必要です。
- 厚みの制限はありません。すべての塗膜と配管に適用できるgeneralな数値はありません。代表fishingとの試験によって数値が得出されます。
- 新品だから安いわけではありません。仕上がり配管1メートル当たりのコストで比較し、その後の下preparingも含めます。
見積書作成前に確認すること
- 鋼材グレードと肉厚。熱に耐えられる最小肉厚。
- 塗装システム。 旧塗膜の材料、層構造、測定厚および安全データ。
- 配管径と区間の長さ。 これらによって、使用工具、アクセス方法および作業班组が決まる。
- 配管の位置。 地上、溝内、平台上、水上。方法よりも、現場展開への影響が大きい。
- 配管が運転中かどうか。 運転中の場合、作業は停止時期を中心に計画される。
- 表面をどのような状態にする必要があるか。 次の塗装システムによって、追加の素地調整がこの作業に含まれるか、別の作業に含まれるかが決まる。
The パイプライン塗膜除去のアプリケーション詳細ページでは、パイプライン作業に関する同じQuestionsがまとめられており、厚膜の塗膜除去作業ではどの工程が先になるかでは、インダクションヒーティングとレーザー洗浄の作業分担が説明されています。パイプのデータをお問い合わせフォームから送信すると、実際の稼働状況に照らして構成を確認できます。
よくある質問
インダクションヒーティングでパイプラインのアスファルト涂膜を除去できますか?
ビ Toleranceは熱によって剥離するコーティングの一つであり、答えは依然として次の3つの要素に归结します。その下にある鋼管の肉厚、測定したコーティングの膜厚、そして配管径に適した工具です。実配管の代表セクションを試験すれば決着がつきます。工程について一般的Crashに説明しても、特定の配管ラインについては決着がつきません。
配管のコーティング除去では、電磁誘導方式はサンドブラストより安価ですか?
設備ラインと廃棄物ラインでは、通常はそうなります。研磨材を購入、輸送、廃棄する必要がなく、塗膜は固形廃棄物として残ります。完成結果は逆になることもあります。ブラストは塗膜仕様がそのまま受け入れられる表面粗さを残しますが、インダクションは鋼を前準備する必要があります。判断を確定させるのは、新しい塗膜システムに適用可能な状態になった配管1メートル当たりのコストです。
パイプラインでの作業には 얼마나時間がかかりますか?
重要なのは加熱速度ではなく、実際の処理量です。つまり、1日に塗膜を除去できる配管の延長、回収できる廃棄物、次の工程に必要な状態になった表面です。この数値は試験と当日の作業環境によって決まるもので、見積書の根拠とすべきものです。当該装置の公開処理能力は条件付きで示された数値であり、特定の施工ルートに対する約束ではありません。