
Nettoyage laser vs sablage vs glace sèche : lequel coûte moins cher par tâche ?
Comparez le nettoyage laser, le sablage et le nettoyage à la glace sèche selon le coût par pièce finie : temps de cycle, énergie, consommables, main-d’œuvre et élimination de couches de surface spécifiques.
Les acheteurs qui comparent les méthodes de préparation de surface comparent rarement des réalités équivalentes. Un sableur est chiffré par heure de sablage avec un flux d’abrasif. Un nettoyeur à glace sèche est chiffré par heure avec un approvisionnement en granulés congelés. Un nettoyeur laser est souvent chiffré par machine, ce qui paraît coûteux jusqu’à ce que vous déterminiez ce qu’une heure d’utilisation de cette machine élimine réellement. La comparaison utile est le coût par pièce finie, chiffre reconstitué à partir de plusieurs données distinctes que les fournisseurs rarement réunissent sur une même page.
Établir la comparaison à partir de quatre chiffres distincts
Commencez par la pièce. Mesurez la zone traitée et identifiez la couche de surface à éliminer : rouille légère, calamine épaisse, peinture, huile ou une combinaison de celles-ci. La même méthode donne des résultats très différents sur un support présentant de la rouille superficielle et sur une pièce de fonderie présentant de la calamine. Ensuite, relevez quatre valeurs pour chaque méthode, dans les mêmes unités.
D’abord, le temps nécessaire pour terminer une pièce, mesuré depuis la prise en main de la pièce jusqu’à sa dépose, y compris le repositionnement et toute passe répétée. Deuxième, la quantité d’énergie ou de consommable utilisée pendant cette durée. Troisième, le taux horaire de main-d’œuvre et le temps opérateur par pièce. Quatrième, le coût de manipulation des matières éliminées, ce qui, pour le nettoyage au laser, signifie l’extraction et la filtration. Gardez les consommables visibles sur une ligne distincte, car l’abrasif et la glace sèche sont consommés en continu, tandis que le laser ne consomme pas la surface elle-même.
Une bonne pratique consiste à consigner ce que la comparaison exclut. Un débit de nettoyage cité qui ne compte que le temps d’activation du laser et ignore le balayage, le masquage et l’inspection n’est pas comparable à un débit de sablage qui inclut la manutention. Demandez à chaque fournisseur la même définition d’un cycle.
Ce que le matériel change réellement
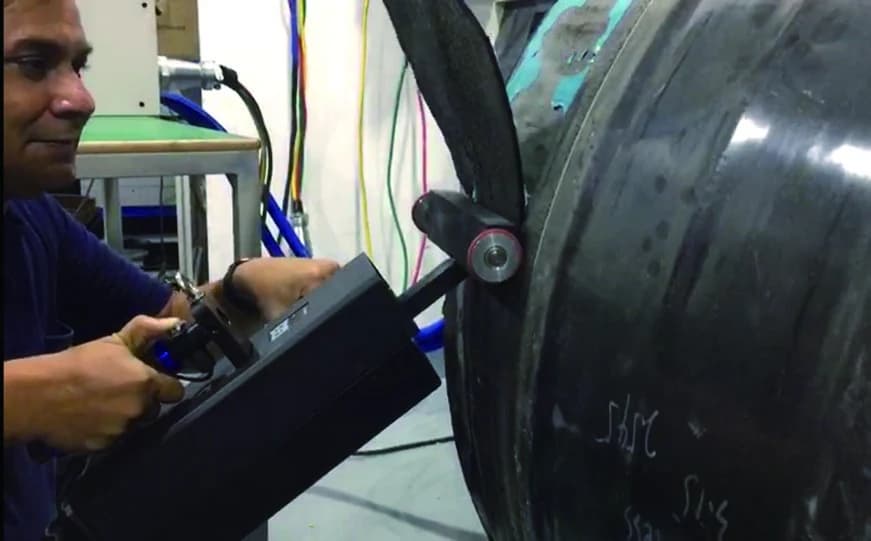
Les différences physiques entre les méthodes apparaissent dans les chiffres ci-dessus. Un nettoyeur laser élimine de la matière sans outil de contact : il n’y a donc aucun abrasif à consommer ni d’usure sur la surface de la pièce à traiter. Parmi les configurations JSY, les unités portables utilisent une petite tête de balayage : le nettoyeur portable 200W à 300W couvre une largeur de balayage de 130mm, propose des énergies d’impulsion de 1.5, 5 et 10 mJ et fonctionne à refroidissement à air sur une seule alimentation 220V, avec un câble en fibres de 5m. Cette combinaison convient aux petites pièces et aux travaux qui doivent être réalisés entre plusieurs sites plutôt que dans une cellule de production fixe.
Les travaux plus étendus sont pris en charge par des systèmes de puissance supérieure. Le nettoyeur refroidi par air 2000W offre une largeur de nettoyage réglable jusqu’à 500mm avec un pistolet de nettoyage 1kg sur une machine 70kg, alimenté par une source 220V ou 380V selon la configuration. Son homologue continu 2000W consomme 5000W de puissance pour une puissance laser identique de 2000W, ce qui constitue la différence pratique entre une source pulsée et une source continue lorsque vous travaillez longtemps dans une même zone. L’unité continue à tenir à la main 3000W fonctionne sur un réseau triphasé 380V et pèse 180kg en tant que machine ; il s’agit donc d’un équipement à installation fixe plutôt que d’un outil transporté dans un atelier.
Ces chiffres décrivent les machines. Ils ne vous indiquent pas, à eux seuls, laquelle est la moins chère pour votre pièce.
Quand le nettoyage laser justifie son coût
Deux situations favorisent systématiquement le nettoyage laser, et les deux concernent ce que vous évitez plutôt que ce que vous économisez.
La première concerne les surfaces fines ou usinées qui ne supportent pas l’impact d’un abrasif. Le nettoyage laser n’est pas en contact avec la pièce à traiter, ce qui élimine tout risque de marteler une pièce mince ou d’arrondir un bord. Pour les fabricants qui rejecting déjà les pièces endommagées par le sablage, le retravail évité modifie davantage le calcul que le taux horaire.
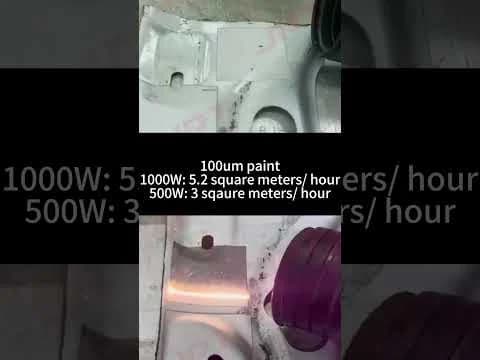
La seconde consiste à retirer des couches de surface spécifiques lorsque le matériau sous-jacent présente déjà une surface utilisable. Le nettoyage laser est sélectif : il peut retirer un film d’huile ou une légère rouille de surface tout en laissant intact un revêtement fonctionnel ou un marquage situé en dessous. Le sablage et le nettoyage à la glace sèche éliminent la couche uniformément, que celle-ci soit souhaitée ou non. La JSY démonstration comparant les réglages d’énergie par impulsion sur l’acier au carbone illustre la façon dont le résultat dépend de la configuration spécifique plutôt que du nom de la machine.
Les cas où les autres méthodes l’emportent
Le sablage et la glace sèche restent plus économiques pour la calamine épaisse, la peinture épaisse et les grandes pièces fondues, lorsque l’élimination est le seul objectif et que la pièce peut supporter le traitement. La glace sèche nettoie sans ajouter d’humidité et ne laisse aucun résidu, ce qui est important dans les secteurs alimentaire, métallurgique et électrique. Le sablage abrasif élimine la calamine épaisse à une cadence que la plupart des configurations laser ne peuvent pas égaler sur une couche épaisse, et l’abrasif est peu coûteux par rapport à la main-d’œuvre qu’il remplace.
Il existe un cas intermédiaire qui mérite d’être testé plutôt que supposé : une pièce présentant une légère contamination de surface qui nécessite également un bon état de surface. Le nettoyage laser suivi d’un léger passage abrasif coûte souvent moins cher qu’un sablage jusqu’à l’élimination complète, et c’est cette combinaison qui est le plus souvent comparée en termes de coût.
Demandez un cycle mesuré, pas un débit
Le chiffre le plus utile qu’un fournisseur puisse vous fournir est le temps nécessaire pour nettoyer une pièce précise, avec les paramètres utilisés, la couche retirée et le critère d’acceptation indiqué. L’article sur la préparation d’un essai de nettoyage au laser sur échantillon explique comment définir cet essai afin que les résultats de différentes méthodes puissent être comparés sur la même base.
Lorsque vous disposez de ces chiffres, comparez la même pièce nettoyée de la même manière par chaque méthode, en incluant l’extraction et les consommables. Cette comparaison tranche généralement la question plus rapidement qu’une fiche de spécifications, car elle reflète vos pièces et vos critères d’acceptation plutôt qu’un débit général.
Pour commencer côté équipement, JSY l’équipement de nettoyage au laser couvre les unités portables pulsées jusqu’aux 3000W systèmes continus, et la page d’application sur l’élimination de la rouille présente les conditions de surface pour lesquelles ces configurations sont généralement abordées.
Envoyez les détails de votre pièce à JSY avec le matériau, la couche de surface, les dimensions de la pièce et la prochaine opération de votre processus. L’équipe disposera ainsi de suffisamment d’informations pour discuter d’une configuration adaptée et définir ce que l’évaluation d’un échantillon devra démontrer pour votre application spécifique.
Continuer l’exploration
Dépose du revêtement de pipeline : chauffage par induction ou sablage abrasif pour revêtements extérieurs de tuyaux
Lire l’article
Coût du revêtement interne d’une cuve : où va l’argent et quoi tester en premier
Lire l’article