
Induktionsbeschichtungsentfernung: Unterschiede zu Laserreinigung und Strahlreinigung
Bei der Induktionsbeschichtungsentfernung wird Stahl erwärmt, um schwere Beschichtungen, Auskleidungen und Ablagerungen abzulösen. Im Folgenden werden die Unterschiede zur Laserreinigung und zum Strahlreinigen, die Kosten pro Quadratmeter und die Einsatzbereiche erläutert, für die sich das Verfahren nicht eignet.
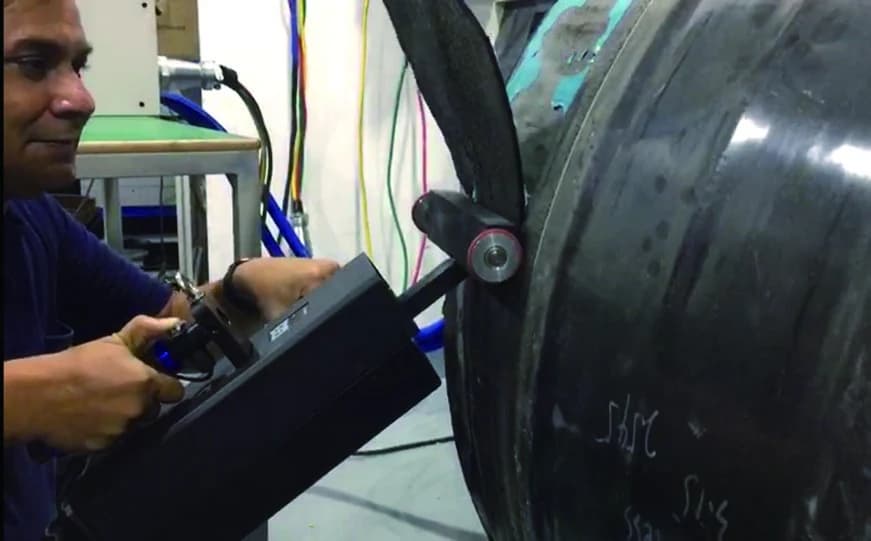
Die Induktionsbeschichtungsentfernung ist kein Reinigungsverfahren. Sie erwärmt den Stahl unter einer schweren Beschichtung, sodass sich die Beschichtung löst, anschließend wird sie abgekratzt und aufgenommen. Genau dieser Unterschied entscheidet, für welche Aufgaben sich das Verfahren eignet: eine Tankauskleidung oder eine Rohrbeschichtung, die ein Laser nicht durchdringen kann und die ein Strahler zusammen mit dem Stahl abtragen würde.
Für dieselbe Arbeit werden drei Verfahren gegeneinander angeboten. Sie wirken auf unterschiedliche Schichten, hinterlassen unterschiedliche Oberflächen und verursachen unterschiedliche Kosten pro Quadratmeter, wenn Arbeitszeit, Abfall und die zweite Vorbereitungsstufe mitgerechnet werden. Dieser Artikel stellt die Verfahren einander gegenüber und erläutert anschließend, was der Induktionsprozess tatsächlich bewirkt, wo das Geld hingeht und bei welchen Arbeiten er die falsche Lösung ist.
Die drei Verfahren im direkten Vergleich
| Was Sie vergleichen | Beschichtungsentfernung durch Induktion | Laserreinigung | Strahlreinigung |
|---|---|---|---|
| Worauf sie einwirkt | Die Verbindung zwischen Beschichtung und Stahl | Die Oberflächenschicht selbst | Die durch ein Strahlmittel transportierte Oberflächenschicht |
| Geeignet für | Schwere Beschichtungen, Auskleidungen und Aufbauten | Rost, Oxide, Lack und Rückstände auf freiliegendem Stahl | Allgemeine Oberflächenvorbereitung und ein definiertes Profil |
| Was zurückbleibt | Der Stahl, dessen Beschichtung noch abgekratzt werden muss | Die gereinigte Oberfläche, mit geringer Hitzeeinwirkung | Sauberer Stahl mit Strahlprofil |
| Abfall | Die entfernte Beschichtung, als fester Rückstand aufgefangen | Ein geringes Volumen an Rückständen | Erheblicher Schleif- und Beschichtungsabfall |
| Substrat | Stahl; bei anderen Metallen ist eine separate Validierung erforderlich | Die meisten Oberflächen, die der Strahl erreichen kann | Die meisten Materialien |
| Vor dem Wiederbeschichten | Häufig ist eine weitere Vorbereitung erforderlich | Hängt vom Beschichtungssystem ab | Das Profil ist in der Regel beschichtungsbereit |
Was Induktionserwärmung tatsächlich bewirkt
Ein wechselndes Magnetfeld wird durch ein Werkzeug geleitet, das dicht an dem Stahl liegt. Das Feld induziert einen Strom im Stahl selbst, wodurch sich der Stahl lokal erwärmt, während die darüberliegende Beschichtung vergleichsweise kühl bleibt. Die Hitze schwächt die Grenzfläche zwischen beiden, sodass sich die Beschichtung in Bahnen und Flocken löst. Ein Schaber und eine Auffangwanne erledigen den Rest.
Aus dieser Beschreibung ergeben sich zwei Konsequenzen, die beide wichtig sind, wenn Sie Anbieter vergleichen. Erstens wird die Beschichtung weder verbrannt noch verdampft, sodass bei their Entfernung feste Rückstände anfallen, die aufgesammelt werden können, statt Rauch, der abgesaugt werden müsste. Zweitens wird die Energie in den Stahl eingebracht. Deshalb müssen die Blechdicke, der Abstand zur Gegenseite des Werkstücks und das, was dahinter montiert ist, geprüft werden, bevor das Verfahren für einen bestimmten Auftrag eingesetzt wird.
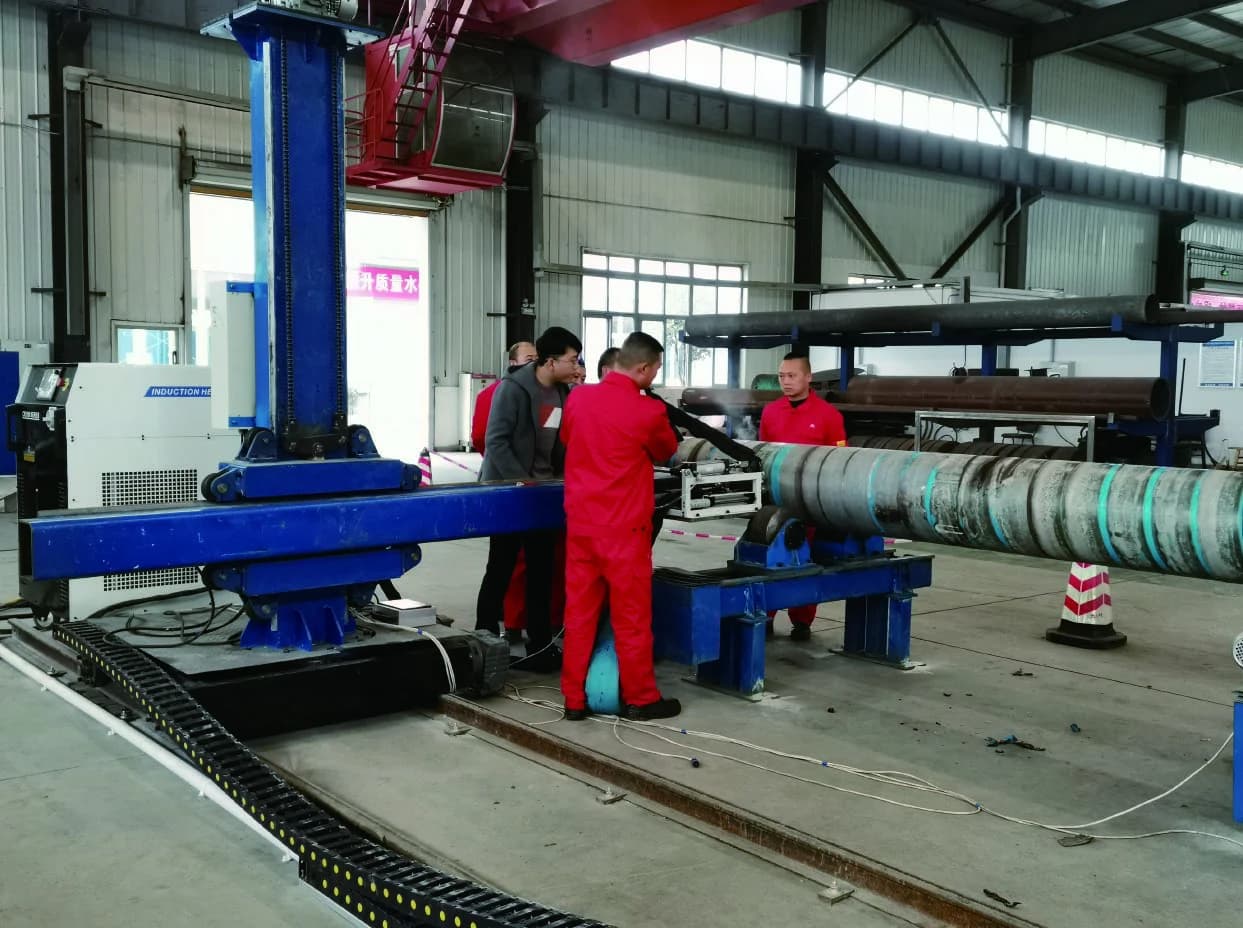
Ein vollständiger Arbeitsablauf folgt einer festen Reihenfolge: Substrat und Beschichtung bestätigen, eine repräsentative Fläche testen, über den Arbeitsbereich erwärmen und ablösen, Rückstände abschaben und auffangen, den freigelegten Stahl prüfen und anschließend den verbleibenden Primer, Rost und das Profil als separaten Vorbereitungsschritt behandeln. Das Überspringen des Tests bei einem neuen Beschichtungssystem ist der häufigste Grund für ein unangenehmes Ergebnis, da die Zeit bis zur Ablösung der Beschichtung erst beobachtet werden kann, wenn man die Ablösung selbst gesehen hat.
Wohin die Kosten pro Quadratmeter fließen
Der Kaufpreis der Ausrüstung ist nur der kleinste Teil dessen, was ein Käufer tatsächlich zahlt. Entscheidend sind die Lieferkosten pro Quadratmeter, die sich aus sechs Positionen zusammensetzen.
- Ausrüstung und Finanzierung. Ein 30 kVA- und ein 60 kVA-System sind unterschiedliche Anschaffungen; dass gilt auch für die Split-Ausführung mit externem Kühlaggregat und die All-in-One-Ausführung mit integriertem Kühlaggregat.
- Arbeitsaufwand beim Abkratzen. Die Hitze löst die Beschichtung; eine Person mit einem Schaber muss sie dennoch entfernen. Bei einem großen Tank entscheidet diese Arbeit über die Kosten, und deshalb wird die Abtragsrate zusammen mit der Mannschaftsgröße und nicht für sich allein angegeben.
- Stromversorgung und Kühlung. Der Standort muss die elektrische Versorgung und die Kühlungsanlage für den gesamten Betrieb bereitstellen.
- Abfallentsorgung. Die Beschichtung muss abgekratzt, aufgenommen, in Säcke gefüllt und abtransportiert werden; dies gilt für jedes Verfahren.
- Vorbereitung in der zweiten Stufe. Der freigelegte Stahl weist in der Regel noch Grundierung und Rost auf und benötigt vor dem Auftragen des neuen Beschichtungssystems ein festgelegtes Profil.
- Trennung von der Produktion und Stillstandszeit. Ein Tank oder eine Rohrleitung kann nicht in Produktion sein, während die Beschichtung entfernt wird.
Sandstrahlen wirkt auf der Ausgabenseite für Equipment günstig und auf der Entsorgungsseite teuer, und es erzeugt ein Oberflächenprofil, das keine zweite Bearbeitungsstufe erfordert. Induktives Entfernen wirkt auf der Ausgabenseite für Equipment teuer und erzeugt sehr wenig Abfall, führt aber in der Regel wieder zu einer zweiten Bearbeitungsstufe. Auf welche Seite dieses Abwägung ein Auftrag fällt, hängt von der Beschichtung, der Zugänglichkeit und davon ab, ob die Oberfläche am Ende bereit für die Beschichtung sein muss.
Was das induktive Entfernen von Beschichtungen nicht leistet
Die Grenzen offen anzusprechen ist sinnvoll, denn sie bestimmen, welche Anfragen überhaupt beantwortet werden sollten.
- Es handelt sich um einen Stahlprozess. Die Wärme muss vom Substrat aufgenommen werden. Aluminium, Kupfer und Edelstahl müssen für das jeweilige System und die jeweilige Beschichtung validiert werden, und eine allgemeine Aussage zur Induktionserwärmung ist kein Nachweis dafür, dass eine bestimmte Beschichtung auf einem bestimmten Metall ablösbar ist.
- Es ist kein Ersatz für die Oberflächenvorbereitung. Durch das Entfernen der Schichtmasse verbleiben Grundierung, Rost und ein Profil. Vor dem Auftragen des Beschichtungssystems ist häufig weiterhin ein Strahlen, eine mechanische Vorbereitung oder ein anderes Verfahren erforderlich.
- Es ist kein Druckleitungsverfahren. Das Erhitzen einer Leitung, die Produkt unter Druck führt, ist eine Entscheidung des Betreibers dieser Leitung; zuvor muss der Temperaturgrenzwert des gesamten Systems geprüft werden.
- Es gibt keine universelle Dickegrenze. Die Katalogangaben beschreiben die Ausstattung, stellen jedoch keine Garantie dar. Die Dicke, die sich löst, hängt von der Beschichtung und von der Platte ab, auf der sie sitzt.
So entscheiden Sie, ob der Auftrag geeignet ist
Fünf Fragen entscheiden dies, und alle fünf lassen sich mit Informationen beantworten, die Sie bereits haben.
- Welches Substrat liegt vor?Stahlblech – und wie dick? Dünnes Blech überträgt Wärme auf die andere Seite, was Risiko und Verfahren verändert.
- Welche Beschichtung liegt vor?Material, Schichtaufbau und gemessene Dicke. Manche Beschichtungen lassen sich überhaupt nicht abtragen.
- Was befindet sich hinter dem Blech?Ausrüstung, Dichtungen, Verkabelung oder ein geschlossener Hohlraum verändern die erforderliche Arbeitsplanung.
- Wie ist der Zugang?Innenraum, Arbeitshöhe und der Abstand, den das Werkzeug zurücklegen muss, um sich um das Werkstück zu bewegen.
- Was muss am Ende zutreffen? Über die Beschaffenheit der Oberfläche und die Beschichtungsspezifikation entscheidet sich, ob eine zweite Vorbereitungsstufe zum Auftrag gehört.
Wenn diese Antworten klar sind, ist der nächste Schritt eine Prüfung an einer repräsentativen Stelle der tatsächlichen Beschichtung, denn die Freigaberate und die Oberfläche danach ergeben sich aus dieser Prüfung und nicht aus einer Broschüre. Die Seiten Auskleidung von Speichertanks und Entfernen von Rohrleitungsbeschichtungen stellen dieselben Fragen für diese beiden Arbeiten.
Häufige Fragen
Verbrennt Induktionserwärmung die Beschichtung?
Nein. Die Wärme schwächt die Haftung zwischen der Beschichtung und dem Stahl, sodass die Beschichtung mechanisch abgehoben werden kann. Die Beschichtung muss dennoch abgekratzt, aufgenommen und vom Gelände entfernt werden, und aus der Beschichtung selbst entsteht keine Rauch- oder Staubwolke.
Kann damit Farbe von Aluminium oder Edelstahl entfernt werden?
Nicht generell. Das Verfahren setzt voraus, dass die Wärme von einem Stahlsubstrat absorbiert wird; andere Metalle müssen daher anhand des jeweiligen Systems und der jeweiligen Beschichtung validiert werden. Ein Test auf einer repräsentativen Fläche ist die einzige zuverlässige Antwort, und bei vielen Aufgaben lautet sie, dass es sich um ein Verfahren für Stahl handelt und Aluminiumteile mit einem anderen Verfahren bearbeitet werden.
Ist die Beschichtungsentfernung durch Induktion günstiger als Sandstrahlen?
Bei Anlagen- und Entsorgungsstrecken in der Regel ja. Beim gelieferten Ergebnis hängt es davon ab: Der Stahl benötigt üblicherweise eine zweite Vorbereitungsstufe, nachdem die Beschichtung entfernt wurde, und die Arbeiten zum Abtragen der Beschichtung machen einen wesentlichen Teil des Auftrags aus. Ausschlaggebend ist der Vergleich der Kosten pro Quadratmeter einschließlich Arbeitskosten, Abfall, Vorbereitung und Stillstand. Auf dieselbe Weise müssen Laserreinigung, Sandstrahlen und Trockeneis miteinander verglichen werden.
Um die hinter diesem Prozess eingesetzten Anlagen und die verfügbaren Konfigurationen zu sehen, listet die Seite zum JSY CR2100Induktions-Beschichtungsentfernungssystem die Modelle, die Ausgangsleistung und die Kühlungsanordnung auf. Über das Kontaktformular kann eine Werkstückbeschreibung übermittelt werden, damit die Konfiguration anhand der tatsächlichen Aufgabe geprüft werden kann.
Entdecken Sie weiter
Entfernen von Pipeline-Beschichtungen: Induktion oder Strahlreinigung für Außenbeschichtungen von Rohren
Artikel lesen
Kosten der Innenauskleidung von Lagertanks: Wohin das Geld fließt und was zuerst geprüft werden sollte
Artikel lesen