
レーザー溶接
金属接合に必要な継手形状、材料の組合せ、装置構成を検討します。
出力だけでなく、接合部を中心に工程を組み立てる。
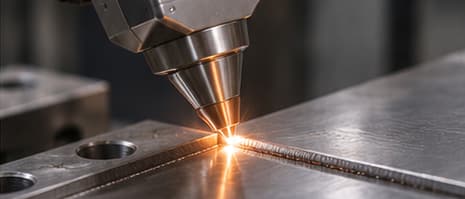
レーザー溶接は接合部にエネルギーを集中して金属を接合します。継手設計、部材の合わせ、材料の組合せ、光の伝達方法が結果に影響します。ハンドヘルドと自動化では、アクセスや繰返し精度に求められる条件が異なります。
適用を検討できる作業
製作組立品
板金や加工部品のアクセス可能な継手を評価。
繰返し生産
治具、位置決め、自動工程を検討。
アクセス可能な補修部
補修方法の選択前に、母材の状態と接合部へのアクセスを確認。
継手の要求から溶接構成を決める
01
継手を定義
材料、厚さ、形状、品質要求を整理します。
02
段取りを計画
合わせ、治具、光の経路、シールドを考慮します。
03
溶接を評価
継手の要求に応じた検査を行います。
処理を左右する要素
- 材料の組合せ
- 合金の状態や異種材料の組合せが溶接性に影響します。
- 合わせとアクセス
- 隙間、位置ずれ、端面、治具設計が影響します。
- 生産方法
- 手動と自動化では、位置決めや再現性の要求が異なります。
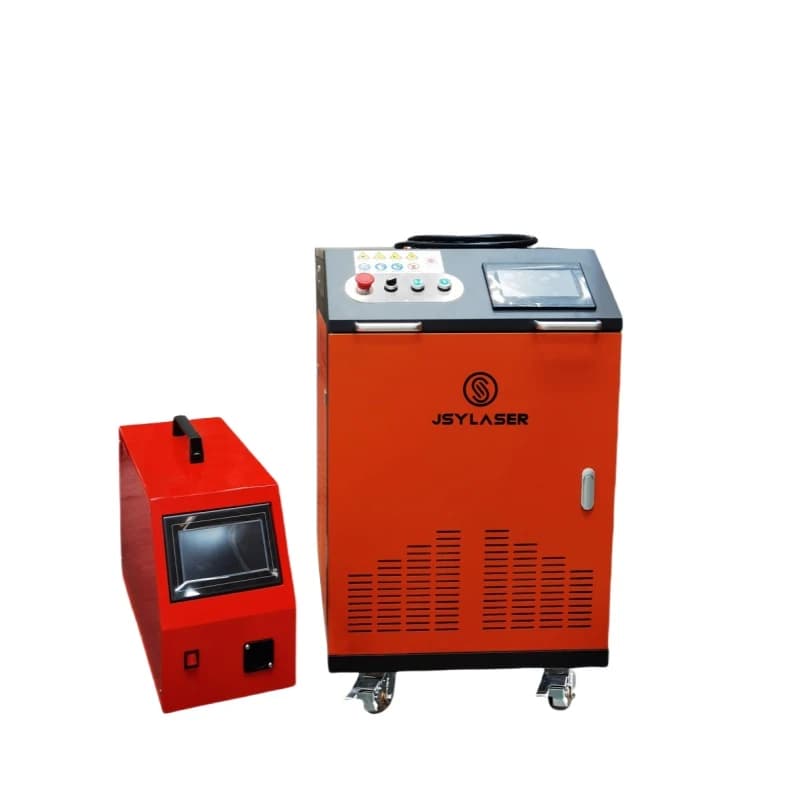
溶接装置を見る
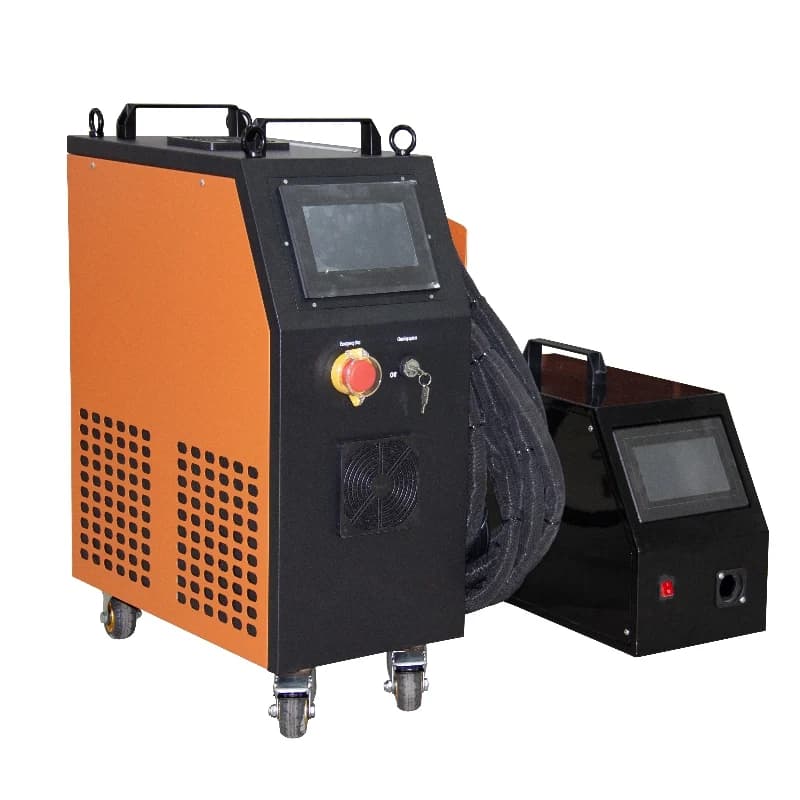
 実際の作業を見る
高出力なら良い溶接になりますか?
いいえ。形状、材質、段取り、工程設計も重要です。公称出力だけで溶込みや品質は判断できません。
手動と自動のどちらを選ぶべきですか?
アクセス、部品のばらつき、治具、繰返し精度で選びます。同じ構成がすべての作業に適するわけではありません。