
Laserschweißen
Nahtgeometrie, Werkstoffpaarung und Anlagenkonfiguration für das Metallfügen.
Den Prozess auf die Fügestelle auslegen, nicht nur auf Leistung.
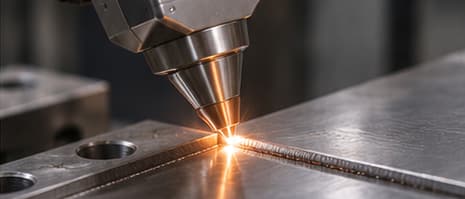
Laserschweißen konzentriert Energie in einer Fügestelle, um Metalle zu verbinden. Konstruktion, Passung, Werkstoffe und Strahlführung beeinflussen das Ergebnis. Handgeführte und automatisierte Verfahren haben unterschiedliche Anforderungen an Zugang und Wiederholbarkeit.
Einsatzbereiche
Gefertigte Baugruppen
Zugängliche Verbindungen an Blech- und Fertigungsteilen bewerten.
Wiederholfertigung
Spannmittel, Positionierung und automatisierte Abläufe berücksichtigen.
Zugängliche Reparaturen
Werkstoffzustand und Zugang vor der Verfahrenswahl prüfen.
Von der Fügevorgabe zur Schweißkonfiguration
Verbindung definieren
Werkstoffe, Dicken, Nahtform und Qualitätsziele festlegen.
Aufbau planen
Passung, Spannmittel, Zugang und Schutzgas berücksichtigen.
Naht beurteilen
Eine zu den Anforderungen passende Prüfung einsetzen.
Was bestimmt den Prozess?
- Werkstoffpaarung
- Legierungszustand und unterschiedliche Metalle beeinflussen die Schweißbarkeit.
- Passung und Zugang
- Spalte, Ausrichtung, Kanten und Vorrichtungen bestimmen den Prozess mit.
- Fertigungsart
- Handführung und Automation benötigen unterschiedliche Positionierung und Wiederholbarkeit.
Schweißanlagen entdecken
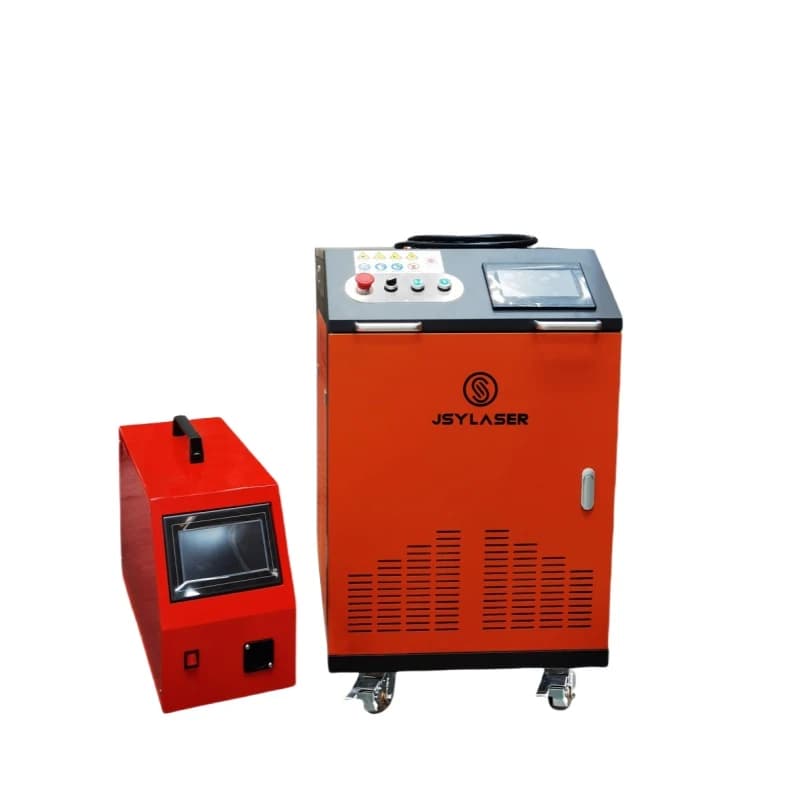
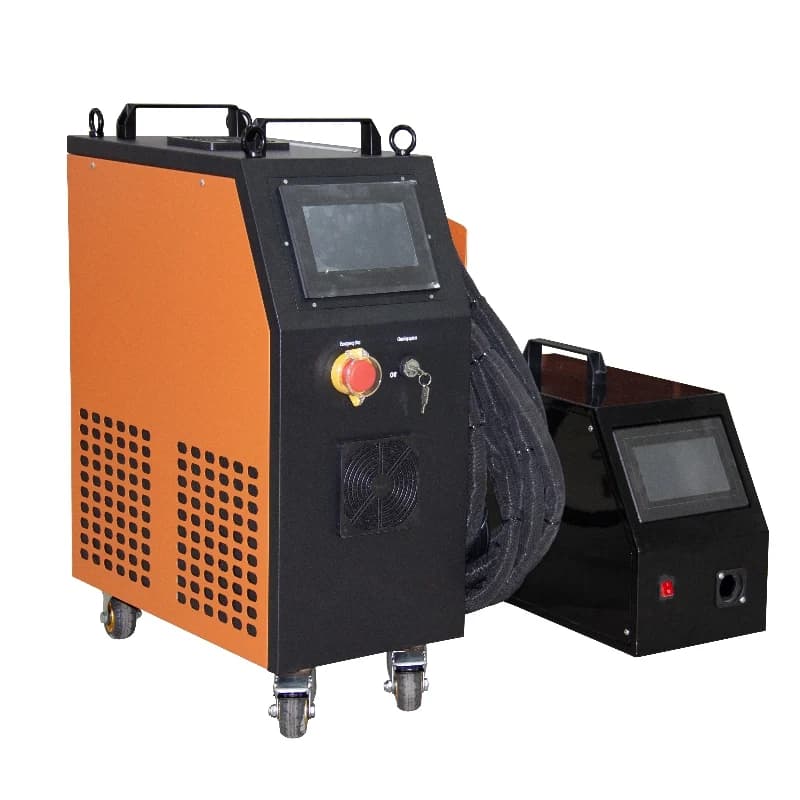
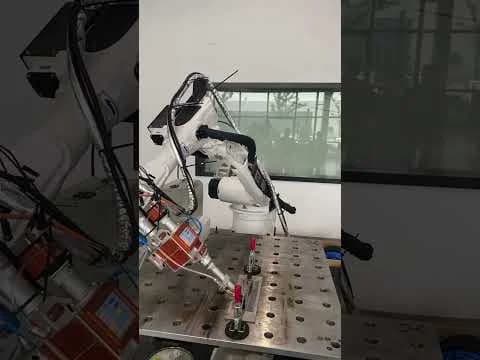 Den Prozess im Einsatz sehen
Garantiert höhere Leistung eine bessere Naht?
Nein. Geometrie, Werkstoffe und Aufbau zählen zusammen mit der Prozessstrategie. Nennleistung allein belegt weder Tiefe noch Qualität.
Handgeführt oder automatisiert?
Zugang, Teilevariation, Spannmittel und Wiederholbarkeit bestimmen die Wahl. Eine Konfiguration passt nicht automatisch zu jeder Aufgabe.