
Test di campioni con pulizia laser: cosa inviare e come confrontare i risultati
Una checklist pratica per le prove di pulizia laser: campioni rappresentativi, requisiti di finitura, parametri registrati, tempi dell’intero ciclo e condizioni operative.
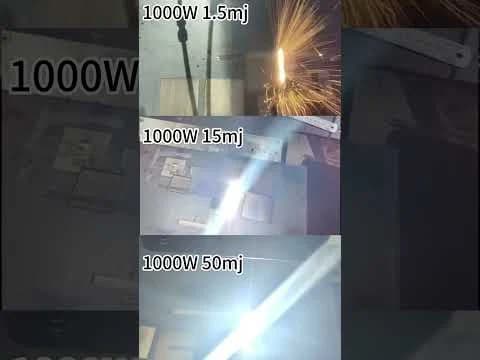
Un breve video di pulizia può dimostrare che il laser rimuove un determinato strato superficiale. Da solo, non può indicare se la stessa macchina soddisferà i vostri requisiti di finitura, tempo di ciclo e condizioni operative. Prima di selezionare l’apparecchiatura, definite una prova su campione in base al vostro stesso pezzo e all’operazione successiva. L’obiettivo è consentire un confronto utile, anziché presentare la dimostrazione più spettacolare.
Iniziate da un pezzo rappresentativo
Fornire il materiale base, lo spessore approssimativo, le dimensioni del componente e le eventuali caratteristiche che devono rimanere invariate. Descrivere separatamente lo strato superficiale: ruggine, ossido, vernice, olio e combinazioni di questi elementi rappresentano problemi diversi. Quando disponibili, fornire le informazioni sul rivestimento e la relativa scheda di sicurezza. Se il materiale o il rivestimento non sono noti, segnalare tale incertezza prima di pianificare la rimozione.
Un campione utile include la contaminazione tipica e le aree difficili previste durante lutilizzo. Fotografare la superficie prima della pulizia e individuare bordi, cavità o sezioni sottili che richiedono una valutazione separata. Un provino piatto facilmente accessibile può essere utile per un confronto iniziale, ma non consente di determinare il tempo di accesso o di manipolazione di un componente completo.
Definire cosa significa un risultato accettabile
Annotare la prossima operazione. Un componente preparato per la ripitturatura può avere requisiti diversi rispetto a uno pulito prima della saldatura o ispezionato per verificarne le condizioni superficiali. Stabilire quali caratteristiche devono effettivamente essere controllate: residui di vernice, alterazioni cromatiche visibili, elementi dimensionali, struttura superficiale o prestazioni del processo successivo. Concordare il metodo di valutazione prima di confrontare le macchine.
Non trasformate una fotografia di metallo lucido in una specifica universale di pulizia. La valutazione strumentata della superficie può essere pertinente per applicazioni esigenti, ma il metodo appropriato e i limiti di accettazione devono essere definiti dall'effettivo requisito di produzione. Laserax descrive le misurazioni dell'angolo di contatto e della fluorescenza come esempi nella sua guida alla pulizia dei contaminanti metallici; si tratta di riferimenti, non di un'affermazione che JSY abbia eseguito tali prove sui vostri pezzi.
Registrare la configurazione, non solo la potenza nominale
Chiedere il modello della macchina e le impostazioni utilizzate per ciascuna area di prova. A seconda del sistema, tra i dati utili da registrare possono figurare la modalità operativa del laser, l'impostazione della potenza, le impostazioni degli impulsi, la larghezza della scansione, la velocità di avanzamento, la distanza di lavoro e il numero di passaggi. Mantenere chiari la posizione del supporto e il metodo di movimentazione. Non confrontare come equivalenti due sequenze video quando una utilizza un tracciato stretto o passaggi ripetuti e l'altra copre un'area più ampia.
Per illustrare perché le impostazioni richiedono attenzione, consultare la dimostrazione esistente JSY su acciaio al carbonio che confronta le energie degli impulsi. Il risultato visibile vale per la configurazione dimostrata; non è una velocità di lavorazione garantita per un altro materiale o rivestimento.
Misurare il lavoro utile nell'arco di un ciclo completo
Registrare l’area trattata e distinguere il tempo di laser acceso dal tempo totale di movimentazione. Annotare il riposizionamento, le passate ripetute, la pulizia tra le fasi e l’ispezione. Se una tariffa quotata esclude questi passaggi, indicarlo chiaramente prima di stimare la produzione giornaliera. Non estrapolare una piccola patch a un'intera cisterna, a un componente curvo o a un turno di produzione senza verificare il lavoro aggiuntivo.
Documentare inoltre dove la rimozione diventa irregolare. Un test che evidenzia un limite può essere più utile di un video di presentazione rifinito. Chiedere se la configurazione proposta richiede una testa diversa, un sistema di accesso diverso o un passaggio di finitura separato e richiedere un altro campione solo quando risponde a una specifica domanda irrisolta.
Includere le condizioni di aspirazione e di esercizio
Il materiale rimosso deve essere gestito. Includere nell'esame dell'apparecchiatura la disposizione di estrazione proposta, i controlli dell'area di lavoro, l'accesso dell'operatore e le utenze disponibili. L'estrazione e la movimentazione dei pezzi sono altresì indicate come considerazioni per lo sviluppo del processo in panoramica dello sviluppo del processo di Laserax. I controlli appropriati dipendono dal sistema laser, dall'area di lavoro e dal materiale rimosso; un video non è una procedura operativa.
Trasformare i risultati in un documento di selezione
Mantenere un breve registro contenente l'identità del campione, le fotografie prima e dopo, la configurazione, il ciclo misurato, il risultato di accettazione e le limitazioni irrisolte. Utilizzarlo per confrontare JSYle apparecchiature per la pulizia laser con lo stesso requisito. Una prova efficace è soltanto l'inizio della selezione delle apparecchiature, non un sostituto della conferma del processo produttivo.
Discutere la propria applicazione con JSY e includere il materiale, lo strato superficiale, le fotografie del componente e la successiva operazione richiesta. Ciò aiuta il team a discutere una configurazione adatta e a individuare le prove che una valutazione del campione dovrebbe fornire.
Continua a esplorare
Perché il rivestimento nero si pulisce più velocemente: la scienza dietro l’efficienza della pulizia laser
Leggi l'articolo
Perché le finestre protettive laser Windows si sporcano di polvere e si rompono facilmente?
Leggi l'articolo