
Laserreinigungs-Probetests: Was senden und wie Ergebnisse vergleichen
Eine praktische Checkliste für Laserreinigungsversuche: repräsentative Proben, Anforderungen an die Oberflächenqualität, dokumentierte Einstellungen, Gesamtzykluszeit und Betriebsbedingungen.
Ein kurzes Reinigungsvideo kann zeigen, dass ein Laser eine bestimmte Oberflächenschicht entfernt. Es kann jedoch nicht allein erkennen, ob dieselbe Maschine Ihre Anforderungen an die Oberflächenqualität, die Zykluszeit und den Betrieb erfüllt. Definieren Sie vor der Auswahl der Ausrüstung einen Probetest anhand Ihres eigenen Werkstücks und des nachfolgenden Arbeitsschritts. Ziel ist ein aussagekräftiger Vergleich, nicht die eindrucksvollste Vorführung.
Beginnen Sie mit einem repräsentativen Werkstück
Geben Sie das Ausgangsmaterial, die ungefähre Dicke, die Bauteilmaße und alle Merkmale an, die unverändert bleiben müssen. Beschreiben Sie die Oberflächenschicht separat: Rost, Oxid, Lack, Öl und Kombinationen dieser Beläge stellen unterschiedliche Probleme dar. Geben Sie die Beschichtungsinformationen und das zugehörige Sicherheitsdatenblatt an, sofern verfügbar. Wenn Material oder Beschichtung unbekannt sind, benennen Sie diese Unsicherheit ausdrücklich, bevor Sie die Entfernung planen.
Ein aussagekräftiges Muster sollte die typischen Verunreinigungen und die schwierigen Bereiche enthalten, die im Betrieb zu erwarten sind. Fotografieren Sie die Oberfläche vor der Reinigung und kennzeichnen Sie Kanten, Vertiefungen oder dünne Bereiche, die gesondert bewertet werden sollten. Eine gut zugängliche, flache Probe kann für einen ersten Vergleich hilfreich sein, ermöglicht jedoch keine verlässliche Aussage über die Zugänglichkeit oder die Handhabungszeit an einem vollständigen Bauteil.
Legen Sie fest, was ein akzeptables Ergebnis bedeutet
Notieren Sie den nächsten Arbeitsschritt. Ein Teil, das für eine Nachlackierung vorbereitet wird, kann andere Anforderungen haben als ein Teil, das vor dem Schweißen gereinigt oder auf den Oberflächenzustand geprüft wird. Fragen Sie, welche Merkmale tatsächlich überprüft werden müssen: Restbeschichtung, sichtbare Verfärbungen, geometrische Merkmale, Oberflächentextur oder die Leistung des nächsten Prozesses. Legen Sie das Prüfverfahren fest, bevor Sie Maschinen vergleichen.
Machen Sie aus einem Foto von hellem Metall keine allgemeingültige Spezifikation für Sauberkeit. Eine instrumentierte Oberflächenbewertung kann für anspruchsvolle Anwendungen relevant sein, doch die geeignete Methode und die Akzeptanzgrenzen richten sich nach der tatsächlichen Produktionsanforderung. Laserax beschreibt Kontaktwinkel- und Fluoreszenzmessungen als Beispiele in ihrem Reinigungsleitfaden für Metallverunreinigungen; dies sind Referenzen und keine Aussage darüber, dass JSY diese Tests an Ihren Teilen durchgeführt hat.
Dokumentieren Sie die Einrichtung, nicht nur die Nennleistung
Fragen Sie nach dem Maschinenmodell und den Einstellungen, die für jeden Testbereich verwendet wurden. Je nach System können nützliche Aufzeichnungen die Betriebsart des Lasers, die Leistungseinstellung, die Pulseinstellungen, die Scanbreite, die Vorschubgeschwindigkeit, den Arbeitsabstand und die Anzahl der Durchgänge umfassen. Halten Sie die Position der Vorrichtung und die Handhabung eindeutig fest. Vergleichen Sie zwei Clips nicht als gleichwertig, wenn einer eine schmale Bearbeitungsspur oder wiederholte Durchgänge verwendet und der andere einen größeren Bereich abdeckt.
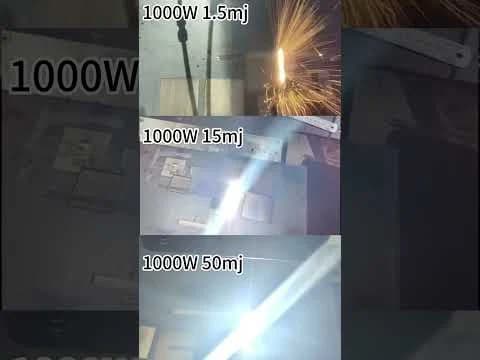
Eine Veranschaulichung dessen, warum die Einstellungen Aufmerksamkeit verdienen, finden Sie in der vorhandenen JSY Demonstration an Kohlenstoffstahl, in der Pulsenergien verglichen werden. Das sichtbare Ergebnis gilt für die demonstrierte Einrichtung; es stellt keine garantierte Bearbeitungsrate für ein anderes Material oder eine andere Beschichtung dar.
Messen Sie die nützliche Arbeit über einen vollständigen Zyklus
Notieren Sie die behandelte Fläche und unterscheiden Sie die laseraktive Zeit von der Gesamtbearbeitungszeit. Halten Sie Umsetzen, Wiederholungsdurchläufe, die Reinigung zwischen den Stationen und die Inspektion fest. Wenn ein angebotener Satz diese Schritte ausschließt, kennzeichnen Sie dies deutlich, bevor Sie die tägliche Ausbringungsmenge schätzen. Leiten Sie die Ergebnisse eines kleinen Testbereichs nicht ohne Prüfung des zusätzlichen Aufwands auf einen entire Tank, ein gekrümmtes Bauteil oder eine Produktionsschicht über.
Dokumentieren Sie außerdem, wo der Abtrag ungleichmäßig wird. Ein Test, der eine Einschränkung aufzeigt, kann wertvoller sein als ein professionell aufbereitetes Vorführvideo. Fragen Sie, ob für die vorgeschlagene Konfiguration ein anderer Laserkopf, eine andere Zugangslösung oder ein separater Nachbearbeitungsschritt erforderlich ist, und fordern Sie ein weiteres Muster nur dann an, wenn es eine konkrete offene Frage beantwortet.
Absaug- und Betriebsbedingungen einbeziehen
Entferntes Material muss gehandhabt werden. Beziehen Sie die vorgeschlagene Absauganordnung, die Maßnahmen zur Kontrolle des Arbeitsbereichs, den Bedienerzugang und die verfügbaren Betriebsmittel in die Gerätediskussion ein. In der Prozessentwicklungsübersicht von Laserax werden auch Absaugung und Teilehandhabung als Aspekte der Prozessentwicklung aufgeführt. Die geeigneten Kontrollmaßnahmen hängen vom Lasersystem, vom Arbeitsbereich und vom entfernten Material ab; ein Video ist keine Betriebsanweisung.
Ergebnisse in eine Auswahlübersicht überführen
Führen Sie einen kurzen Nachweis mit der Probenidentität, Vorher-Nachher-Fotos, der Einrichtung, dem gemessenen Zyklus, dem Abnahmeergebnis und noch offenen Einschränkungen. Nutzen Sie ihn, um JSYLaserreinigungsgeräte anhand derselben Anforderung zu vergleichen. Ein erfolgreicher Musterversuch ist der Beginn der Geräteauswahl, kann aber die Bestätigung des Produktionsprozesses nicht ersetzen.
Besprechen Sie Ihren Anwendungsfall mit JSY und geben Sie das Material, die Oberflächenschicht, Teilfotos und den erforderlichen nächsten Arbeitsschritt an. Dies hilft dem Team, eine geeignete Konfiguration sowie die erforderlichen Nachweise für eine Musterbewertung zu diskutieren.